
درسنامه آموزشی نصب و راهاندازی مصنوعات مکاترونیکی کلاس دهم مکاترونیک
پودمان 4: جوشکاری با قوس الکتریکی و الکترود روپوش دار
جوشکاری یکی از فرایندهای اتصال دائمی قطعات (فلزی یا غیرفلزی) است. که به روش ذوبی یا غیر ذوبی با به کارگیری یا عدم به کارگیری فشار با استفاده از ماده پرکننده یا بدون ماده پرکننده انجام میپذیرد. فرایندهای جوشکاری به دو دسته اصلی تقسیم میشوند. فرایندهای جوشکاری ذوبی و فرایندهای جوشکاری غیر ذوبی
واحد یادگیری 7: جوشکاری با قوس الکتریکی و الکترود روپوشدار
مقدمه
برای لولهکشی گاز، ساختن اسکلت فلزی و... از جوشکاری قوس الکتریکی با الکترود روپوشدار استفاده میشود. که به دو طریق انجام میشود.
جوشکاری با برق متناوب:
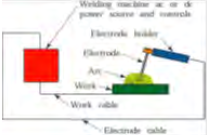
در این نوع جوشکاری از دستگاهی که در اصطلاح جوشکاران به ترانس مشهور است، استفاده میشود. ترانس را مستقیماً به برق شهر، که برق آن متناوب است، وصل مینمایند. این دستگاه که عبارت است از یک مبدل الکتریکی (ترانسفورماتور) ولتاژ برق را پایین آورده و شدت جریان آن را زیاد میکند. یکی از کابلها به قطعهکار وصل شده و کابل دیگر به انبر جوشکاری متصل میشود. با نزدیک کردن الکترود به قطعهای که باید جوشکاری شود و تنظیم فاصله آن یک قوس الکتریکی بین الکترود و قطعه بهوجود میآید که دارای حرارت بالایی میباشد این حرارت موجب ذوب شدن قطعات فلزی در مجاورت قوس الکتریکی میگردد.
جوشکاری با برق مستقیم:
در این نوع جوشکاری جوش با کیفیت بیشتری انجام میشود.
استاندارد عملکرد
پس از اتمام این واحد یادگیری هنرجویان قادر خواهند بود اتصال قطعات فلزی توسط جوش قوس الکتریکی با الکترود روپوشدار را بر اساس نقشه انجام دهند.
پیش نیاز و یادآوری
نقشهخوانی
خطکشی با ابزارهای (سوزن خطکش، سنبه نشان)
اندازهبرداری از روی نقشه کار و انتقال روی قطعهکار
سوهانکاری
بستن قطعات توسط گیرههای دستی
جوشکاری
امروزه به منظور اتصال قطعات فلزی از روشهای مختلفی استفاده میشود. اتصالاتی که در قطعات فلزی کاربرد دارد یا بهصورت موقت است یا دائم در اتصالات موقت امکان جداسازی قطعات بدون آسیب دیدن به آن وجود دارد، ولی در اتصالات دائم در صورت جداسازی، به قطعه اصلی آسیب وارد میشود (شکل 1-4)
پرداختن به نوع اتصال بستگی به نیاز جدا نمودن قطعات، استحکام و پایداری، آببندی بودن محل اتصال و غیره دارد بهطور کلی با در نظر گرفتن موارد ذکر شده طراحی نوع اتصال انجام میشود بنابراین باید قبل از اقدام به یک اتصال پیشبینیهای لازم و هدف از اتصال را در نظر گرفت.
ترجمه کنید (صفحهی 155 کتاب درسی)
Welding is a fabrication or sculptural process that joins materials، usually metals or thermoplastics, by causing fusion (melting) of the base metals.
فکر کنید (صفحهی 156 کتاب درسی)
جدول را تکمیل کنید. (جدول 1-4)
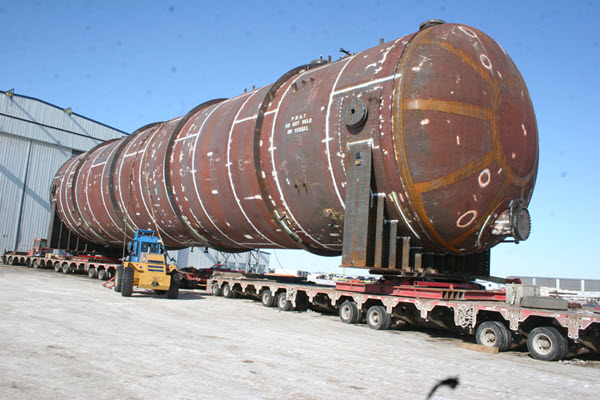
با توجه به عکس، آیا میدانید مجموعه صفحه قبل حامل چه نوع مواد پرکنندهای است؟
با توجه به محصولات مشابه (شکل 1-4) جدول زیر را کامل کنید.
| شماره | نام | کاربرد | تصویر |
| 1 | کانتینر |
|
|
| 2 | بدنهی اتومبیل | حملونقل |
|
| 3 |
|
اطلاعات اولیه جوشکاری
قبل از شروع جوشکاری نیاز به دانستن اطلاعات اولیه در مورد (طرح اتصال، نوع جوش، انواع لبهسازی و علائم جوش) است.
انواع طرح اتصال
تنوع قرارگیری قطعات نسبت به هم و شرایط کاری، مختلف طرحهای اتصال متفاوتی را الزام میدارد که در جدول زیر با آنها آشنا میشوید (جدول 2-4).
| نام اتصال | شکل | نام اتصال | شکل |
| اتصال T شکل سپری |
|
اتصال لبه روی هم |
|
| اتصال سر به سر |
|
اتصال زاویه خارجی گوشه |
|


انواع جوش
در جدول زیر با انواع جوش آشنا شوید (جدول 3-4).
| انواع جوش | شکل |
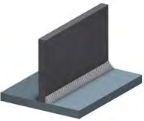
| جوش ماهیچهای |
|
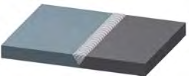
| جوش شیاری |
|
انواع لبهسازی
انتخاب اتصال و روش انجام آن در جوشکاری از اهمیت زیادی برخوردار است. بهکارگیری یک اتصال نامناسب موجب اتلاف (زمان، انرژی و مواد اولیه و ...) میشود. بنابراین برای یک اتصال مناسب، قطعات باید بهصورت درست پخسازی شود (جدول 4-4).
| نوع پخ | اختصاری | شکل آمادهسازی |
| دوطرفه | V |
|
| لالهای یکطرفه | u |
|
| دوبل دوطرفه | X |
|


انواع وضعیتهای جوشکاری
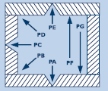
جوشکاری در وضعیتهای تخت با نماد (PA)، افقی با نماد (PC)، قائم با نماد (PG، PF) و بالاسر با نماد (PE) انجام میشود. سادهترین حالت جوشکاری، جوشکاری در وضعیت تخت است که آنرا با نماد (PA) نمایش میدهند؛ اگر امکان جابهجایی قطعه وجود داشته باشد، شرایط را برای این وضعیت مهیا میکنند (جدول 5-4).
| نماد | اتصال سپری | اتصال سر به سر |
|---|---|---|
| PA | - |
|
| PB |
|
|
| PC | - |
|
| PD | - | - |
| PE | - | - |
| PF | - |
|
| PG |
|
- |
|
H-L 045 |
- |
|


| نماد | اتصال سپری | اتصال لب به لب |
|---|---|---|
| PA |
|
|
| PB |
|
- |
| PC | - |
|
| PD |
|
- |
| PE |
|
|
| PF |
|
|
| PG |
|
|





وضعیت هر نماد را در (جدول 6-4) درج کنید.
| وضعیت PC | وضعیت PA | وضعیت PE |
|
| وضعیت PF | وضعیت PG | وضعیت PB |
|

پرسش (صفحهی 159 کتاب درسی)
چرا جوشکاری در وضعیت تخت آسانتر است؟
علائم جوش
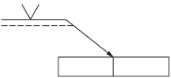
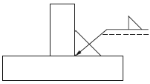
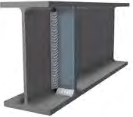
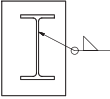
برخی از اطلاعات جوش با علامتهای استاندارد قراردادی به همراه علامت مبنا، بر روی نقشهها قرارداده شده است. در جدول زیر با برخی از این علائم آشنا میشوید.
| اطلاعات بر روی فلش قرار میگیرد | جوش دور تا دور | نماد جوش گوشه | نماد جوش با پخ V | نماد جوش با پخ U | نماد جوش با پخ X |
|
|
|
|
|
|
|


| توضیح | نمایش روی نقشه | شکل |
| فلش = نماد اصلی که در نقشه نشاندهنده محل جوش است. |
|
|
| علامت مثلث = نشاندهنده جوش ماهیچهای است. |
|
|
| در محلهایی که پیکان به آن اشاره میکند، باید جوشکاری انجام شود. بهدلیل وجود علامت مثلث در هر دو سمت پیکان دو طرف آن قطعه، باید جوشکاری شود. |
|
|
| علامت دایره در قسمت شکسته فلش یعنی دورتادور قطعه جوش شود و علامت مثلث مربوط به جوش ماهیچهای است. |
|
|


آشنایی با جوشکاری و فرایندهای آن
تعریف جوشکاری
جوشکاری، یکی از مهمترین روشهای اتصال، در صنعت است، که در آن اتصال قطعات (فلزی یا غیرفلزی)، به روش ذوبی یا غیر ذوبی، با بهکارگیری یا بدون بهکارگیری فشار، با استفاده یا بدون استفاده از ماده پرکننده انجام میشود. هدف آن اتصال دائمی مواد، به یکدیگر است؛ بهگونهای که خواص اتصال، برابر با خواص ماده پایه باشد. جوش ایده آل، جوشی است، که نتوان آن را از قسمتهای دیگر، تشخیص داد.
فرایندهای جوشکاری
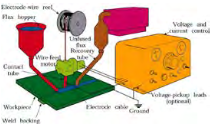
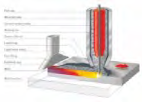
فرآیندهای جوشکاری، بر اساس نوع انرژی بهکار رفته، برای اتصال فلزات، به دستههای مختلفی تقسیم میشوند. جدول زیر این تقسیمبندی را نشان میدهد (جدول 8-4) و جدول (9-4)
| دستهبندی انواع جوشکاری بر اساس نوع انرژی | نام | شکل | توضیح |
| انرژی الکتریکی |
|
جریان الکتریکی را میتوان توسط ایجاد مقاومت الکتریکی به حرارت تبدیل کرد و توسط حرارت به وجود آمده قطعات را ذوب کرده و عمل جوشکاری را انجام داد. | |
| انرژی شیمیایی |
|
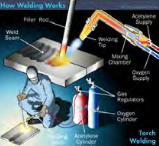
با توجه به اینکه برخی از مواد شیمیایی قابلیت اشتعال دارند، چنانکه این مواد با اکسیژن مخلوط شوند، دمای بالاتری را بهوجود میآورند. که این دما برای ذوب قطعات فلزی مناسب بوده و میتوان عمل اتصال را با این حرارت انجام داد. | |
| انرژی مکانیکی |
|
یکی از روشهای جوشکاری مکانیکی ایجاد فشار و اصطکاک بین قطعات میباشد. که منجر به تولید حرارت شده و در نهایت سطح اتصال به حالت خمیری در آمده و قطعات به هم جوش میخورند. | |
| انرژی تشعشی |
|
یکی از جوشکاریهای تشعشعی جوش لیزر میباشد. لیزر نور متمرکز میباشد و در اثر برخورد آن با اجسام حرارت تولید شده و به این صورت میتوان قطعات را به هم جوش داد. |
| فرایندهای قوس الکتریکی | نام | شکل | کاربرد | توضیح |
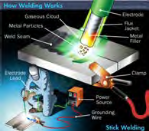
| جوشکاری قوسی با الکترود روپوشدار |
|
|
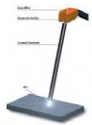
در این فرایند منبع حرارت، تغذیه کننده حوضچه جوش با هم هستند. کیفیت جوش متوسط میباشد، و دستگاه جوش ارزانتر است. | |
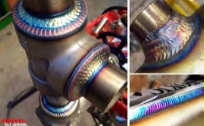
| جوشکاری قوس تنگستنی با گاز (تیگ) |
|
|
در این فرایند منبع حرارت و تغذیه کننده حوضچه جوش، جدا میباشد. به همین دلیل، کیفیت جوش بالاست الکترود از جنس تنگستن ذوب نشدنی است. | |
| جوشکاری گاز فلزی با گاز (میگمگ) |
|
|
در این فرایند منبع حرارت با تغذیه کننده حوضچه جوش با هم است. کیفیت و سرعت جوش از الکترود دستی بالاتر است. | |
| زیرپودری |
|
|
در این روش قوس الکتریکی در زیر پودر انجام میشود، سرعت جوش بالا و کیفیت جوش نیز بالاتر از روش الکترود دستی است. |
تحقیق (صفحهی163 کتاب درسی)
چرا جوشکاری در وضعیت تخت آسانتر است؟ در اینترنت جستجو کنید و فرایند جوش استفاده شده در (شکل 2-4) را تشخیص دهید.
گفتوگو کنید (صفحه 163 کتاب درسی)
با توجه به تصاویر زیر و تعریف جوشکاری (جدول 10-4) را تکمیل نمایید.
| تصویر | سرعت جوشکاری | کیفیت جوشکاری | هزینه تجهیزات | توضیحات |
|
|
آهسته | کم | هزینه تجهیزات این فرایند نسبت به روشهای دیگر قوس الکتریکی کمتر است. سرعت جوشکاری بیشتر از فرایند تیگ و از فرایندهای میگ و زیرپودری کمتر است؛ کیفیت جوش از فرایندهای قوسی دیگر کمتر است. | |
|
|
کیفیت جوش تیگ بهدلیل جدا بودن منبع حرارت از تغذیه کننده حوضچه جوش، از کلیه فرایندهای این گروه بیشتر است. هزینه خرید دستگاه بالا بوده و دارای سرعت آهستهای میباشد. | |||
|
|
جوشکاری میگ و مگ دارای سرعت بالایی می باشد. ولی سرعت آن با توجه به حجم جوش ایجاد شده از روش زیر پودری کمتر است، هزینه ابتدایی این روش، از روش قوس الکترود دستی بیشتر است. ولی از روش زیر پودری، کمتر میباشد. کیفیت جوش در این روش از الکترود دستی بیشتر است. | |||
|
|
فرآیند جوشکاری زیر پودری .... |
تحقیق (صفحهی 163 کتاب درسی)
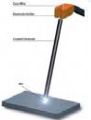
برای جوشکاری محدود در فضای باز و با کمترین هزینه از چه فرایندی استفاده میکنید؟
فرایند قوس الکتریکی با الکترود روپوشدار
قوس الکتریکی
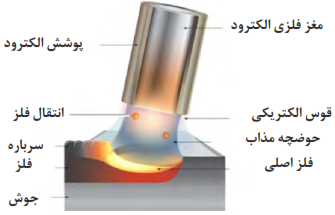
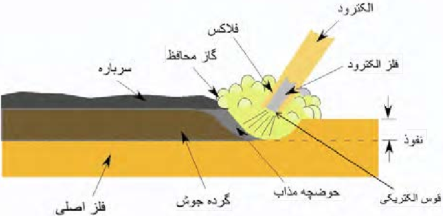
این روش، یک فرایند ذوبی است،که گرمای لازم برای اتصال قطعات به یکدیگر از طریق قوس الکتریکی، تأمین میشود، در واقع عمل جوشکاری بر اثر قوس الکتریکی بین الکترود روپوشدار و قطعهکار، انجام میگیرد و جریان الکتریسیته لازم توسط دستگاه جوشکاری تأمین میشود (شکل 3-4)
ترجمه کنید (صفحهی 164 کتاب درسی)
Arc welding is a type of welding that uses a welding power supply to create an electric arc between an electrode and the base material to melt the metals at the welding point.
پرسش (صفحهی 164 کتاب درسی)
پس از مشاهده فیلم در مورد فرایند قوس الکتریکی با الکترود روپوشدار سؤالاتی را طراحی و از هنرآموز خود بپرسید.
آشنایی با تجهیزات و دستگاه جوشکاری
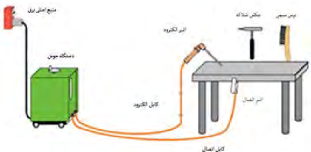
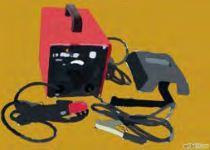
امکانات ابتدایی برای ایجاد قوس الکتریکی، شامل دستگاه جوش، کابل جوش، انبر اتصال و انبر جوشکاری میباشد (شکل 4-4)
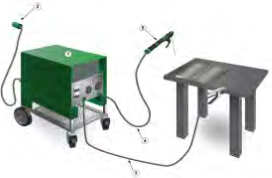
تجهیزات جوشکاری و کاربرد آن را، در جدول مطالعه نمایید (جدول 11-4)
| نام | شکل | کاربرد |
| انبر جوشکاری |
|
برای نگهداشتن الکترود، در زوایای مختلف و انتقال جریان به الکترود از انبر جوشکاری استفاده میشود. |
| رابط کابل و اتصال |
|
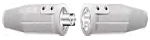
مورد استفاده آن زمانی است، که نیاز به افزایش طول کابل داریم، کاربرد دیگر آن نیز برای اتصال کابل به دستگاه است. |
| چکش شلاکهزن |
|
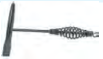
جهت شکستن گل جوش از روی گرده جوش از چکش شلاکهزن استفاده میشود. |
| برس سیمی |
|
جهت تمیز کاری از برس سیمی استفاده میشود. |
| انبر |
|
جهت گرفتن قطعات داغ جوش کاری شده، و یا ثابت نگه داشتن قطعات، از انبر استفاده میشود. |
| انبر اتصال |
|
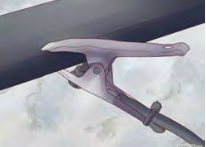
جهت انتقال جریان از دستگاه به قطعهکار از این انبر استفاده میشود. |
| کابل |
|
سطح مقطع کابل باید در حدی باشد، تا بتواند بهراحتی شدت جریانهای جوشکاری را از خود عبور دهد. انتخاب سطح مقطع کابل بستگی به میزان شدت جریان و طول کابل دارد. کابلها باید انعطاف لازم را داشته، تا مانع حرکتهای انبر جوشکاری نشوند، به همین منظور کابلها از سیمهای رشتهای افشان تهیه میکنند. |

دستگاه جوشکاری
کار دستگاههای جوشکاری، تأمین برق مناسب، برای جوش کاری است. (شکل 5-4)
| جریان مستقیم DC |
|
| جریان متناوب AC |
|
جریان مناسب جوشکاری
از هر دو جریان AC و DC برای جوش دادن قطعات میتوان استفاده کرد.
جریان DC جریانی است، که در آن قطبهای مثبت و منفی تغییر نمیکند، که به آن جریان مستقیم میگویند، مانند برق باتری و اگر قطبهای مثبت و منفی بهصورت متناوب تغییر یابند، به آن جریان متناوب AC میگویند، مانند برق شهر.
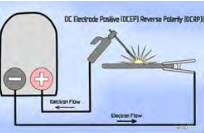
قطبیت مثبت: در صورتیکه الکترود به قطب مثبت و قطعهکار به قطب منفی متصل شود، آن را قطب مثبت، یا قطب معکوس میگویند و بهصورت DCEP یا DCRP نشان میدهند.
قطبیت منفی: در صورتیکه الکترود، به قطب منفی و قطعهکار، به قطب مثبت دستگاه جوشکاری متصل شود، آنرا جوشکاری با قطب منفی یا قطب مستقیم میگویند و با DCEN یا DCSP نشان میدهند.
جریان متناوب (AC) حد فاصل دو گونهی قبلی است، بدین معنی که 50 درصد زمان، الکترود قطب منفی و 50 درصد مثبت است. برای شناخت بهتر جدول زیر را مشاهده نمایید (جدول 12-4).
| قطببندی | علامت | علامت | شماتیک | تأثیر قطبیت بر میزان نفوذ | توضیحات |
| قطب مثبت یا قطب معکوس | DCEP | DCRP |
|
|
نفوذ بیشتر |
| قطب منفی یا قطب مستقیم | DCEN | DCSP |
|
|
نفوذ کمتر |
| متناوب | AC | AC |
|
نفوذ متوسط |


انواع دستگاه جوشکاری
انواع دستگاه جوشکاری شامل (ترانسفورماتور، موتور ژنراتور و رکتیفایر) جوشکاری میباشد (جدول 13-4).
| شکل انواع دستگاه جوش | نام | قطبیت | مزیت | معایب |
|
|
موتور ژنراتور | دارد | جریان یکنواخت | هزینه تعمیرات بالا |
|
|
ترانسفورماتور | ندارد | هزینه اولیه کم | فقط جریان AC برای جوشکاری ایجاد میکند. |
|
|
رکتیفایر | دارد | کیفیت بالای جوش | از ترانسفورماتور گرانتر است. |


شدت جریان
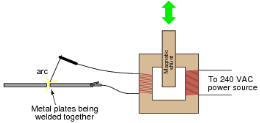
تنظیم شدت جریان در ترانسفورماتورهای جوشکاری به دو صورت پیوسته و پلهای امکانپذیر است. (جدول 14-4)
| تصویر دستگاه | مدار شماتیک | سیستم تنظیم آمپر | توضیح |
|
|
|
تنظیم پیوسته | امکان تنظیم در هر رنجی وجود دارد. |
|
|
|
تنظیم پلهای | فقط رنج خاصی قابل تنظیم است. |
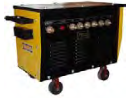
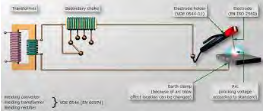
فکر کنید (صفحهی 168 کتاب درسی)
تأثیر آمپراژ و ولتاژ را در (جدول 15-4) زیر را بررسی کنید.
| میزان ولتاژ | میزان آمپراژ | ||
|
|
دستگاه روشن، مدار قطع میباشد. | بیشترین میزان | صفر |
|
|
جوشکاری در حال انجام شدن است. | ولتاژ جوشکاری | متناسب با تنظیمات آمپر |
|
|
اتصال کوتاه (چسبیدن الکترود به قطعهکار) | حداقل | بیشترین اندازه |
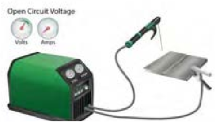
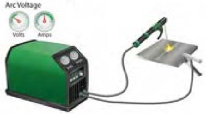
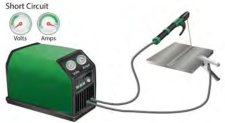
گفتگو کنید (صفحهی 168 کتاب درسی)
اجزای تجهیزات جوشکاری را مطابق شکل 6-4 در جدول وارد نمایید.
موارد ذکر شده در شکل را بهترتیب مراحل شروع کار در جدول بنویسید.
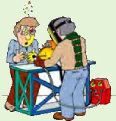


تحقیق (صفحهی 169 کتاب درسی)
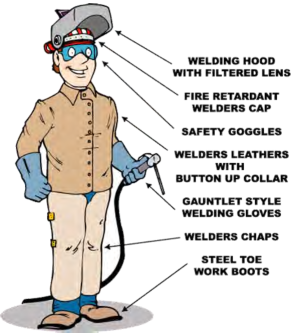
تجهیزات ایمنی بهکار رفته در (شکل 8-4) را در جدول درج کنید.
فعالیت کارگاهی: شناسایی تجهیزات ایمنی در کارگاه جوشکاری (صفحهی 170 کتاب درسی)
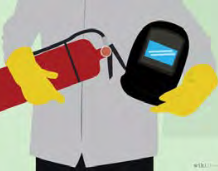
وارد کارگاه جوشکاری شوید، و موارد موجود را در جدول زیر ثبت نمایید. دقت کنید که آیا کارگاه مجهز به کپسول اطفای حریق است. (شکل 9-4)
دقت کنید که آیا تهویه مناسب در کارگاه تعبیه شده است.
همانگونه که میدانیم حادثه خبر نمیکند، لذا دقت کنید که اگر حادثهای در کارگاه اتفاق بیفتد، مسیری جهت خروج اضطراری، تعبیه شده است. در طول مدت حضور در کارگاه این مسیر را همواره بررسی نمایید، که مانعی در آن ایجاد نشود.
معمولاً هر کارگاه دارای انبار، جهت نگهداری لوازم ایمنی فردی، تجهیزات جوشکاری، مواد مصرفی و غیره میباشد.
به انبار کارگاه بروید. برای انجام جوشکاری، لوازم ایمنی، باید در انبار کارگاه موجود باشد. در صورت استفاده صحیح از آنها سلامت شما تضمین میگردد.
تحقیق (صفحهی 170 کتاب درسی)
لوازم موجود ایمنی فردی در انبار را بررسی نموده و جدول را تکمیل کنید.
| پیشبند چرمی | تهویه هوا | ||
| دستکش چرمی | مسیر عبور اضطراری | ||
| کلاه ایمنی | نور مناسب | ||
| عینک محافظ | |||
| کفش ایمنی | |||
| ماسک جوشکاری | |||
| کپسول اطفای حریق |
تحقیق (صفحهی 170 کتاب درسی)
دستکش و پیشبند برای جوشکاری از چه جنسی است؟ علت آن را بررسی کنید.
الکترود
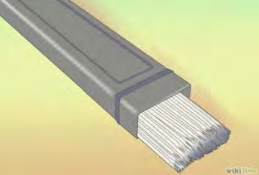
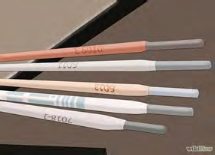
الکترودهای پوششدار، از دو قسمت مغزی فلزی و روپوش الکترود تشکیل شده است. الکترودها را با توجه به ضخامت و شرایط قطعهکار، در قطرهای مختلفی میسازند. قطر مغزی الکترود با اندازههای 2، 2/5، 3/25، 4، 5، 5/5، 6/25 میلیمتر با طولهای 25، 35 و 45 سانتیمتر استاندارد تولید و عرضه میگردند (شکل 10-4).
جنس الکترود
جنس فلز الکترود را میتوان، مطابق با جنس قطعه کار، انتخاب کرد. اما میزان خلوص الکترود باید بالاتر از قطعهکار باشد. روکش روی الکترود معمولاً متفاوت است، و بر اساس استاندارد $EN499$ به چهار گروه زیر تقسیم میشوند (جدول 20-4).
| A: الکترودهای با پوشش اسیدی | C: الکترودهای با پوشش سلولزی |
| R: الکترودهای با پوشش رتیلی | B: الکترودهای با پوشش بازی یا قلیایی |
شناسایی الکترود
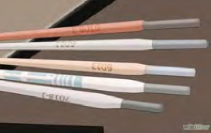
روش معمول شناسایی الکترود، بهوسیله حروف و شمارههایی است، که روی هر الکترود حک شده است.
معمولاً هر کارخانه سازنده الکترود، از کدهای خود استفاده میکند، ولی یکی از پرکاربردترین استانداردها جهت شناسایی الکترود استاندارد AWS میباشد، که اکثر تولیدکنندگان در جهان از این استاندارد نیز استفاده میکنند. طبق این استاندارد هر الکترود روپوشدار با یک حرف E و چهار یا پنج رقم در سمت راست آن معرفی میشود. بهعنوان مثال الکترود E6013 یا E11018 که حرف E مشخصه الکترود روپوشدار، دو یا سه عدد بعدی 60 یا 110 در 1000 ضرب شده و استحکام کششی فلز جوش را برحسب PSI (پوند بر اینچ مربع) مشخص میکند و رقم بعدی که یکی از عددهای 4 و 2 و 1 میباشد، وضعیت (Position) یا موقعیت جوشکاری را مشخص میکند. و رقم آخر که ممکن است، یکی از عددهای 8 و 7 و 6 و 5 و 4 و 3 و 2 و 1 و 0 باشد. نوع روپوش و نوع جریان و قطب قابل استفاده و درصد پودر فلزی داخل روپوش را تعیین میکند.
در مورد حالت یا موقعیت اگر عدد 1 باشد، یعنی تمام حالات به جز سرازیر و اگر 2 باشد تخت، سپری و افقی و اگر 4 باشد، تمام حالات با سرازیر را شامل میشود. (شکل 11-4)
ترجمه کنید (صفحهی 171 کتاب درسی)
An electrode is an electrical conductor used to make contact with a nonmetallic part of a circuit (e.g. a semiconductor، an electrolyte، a vacuum or air)
فعالیت کارگاهی: شناسایی ابزار جوشکاری (صفحهی 172 کتاب درسی)
وارد کارگاه جوشکاری شوید و موارد اشاره شده و تجهیزات موجود را با جدول 11-4 مندرج در صفحه 164 مقایسه کنید.
شناسایی دستگاه جوش
به دستگاههای جوش با دقت نگاه کنید. (شکل 12-4)
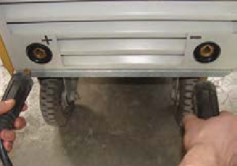
آیا در قسمت اتصال کابل به دستگاه، فیشهای مختلف وجود دارد ؟ تنظیم آمپر در این دستگاهها بهصورت پلهای است. مقدار بیشترین آمپر را در جدول بنویسید.
در حالت تنظیم آمپر بهصورت پیوسته، معمولاً ولومی وجود دارد، که مقدار آمپر از حداقل، تا حداکثر، کنار آن نوشته شده است به اتصال کابل انبر جوش به دستگاه دقت کنید. آیا در محل اتصال، علامت مثبت یا منفی وجود دارد؟
کابل جوشکاری
کابلهای جوشکاری باید جریان الکتریکی را از دستگاه به قطعهکار و انبر جوشکاری انتقال دهد. سطح مقطع کابل، باید در حدی باشد، تا بتواند بهراحتی شدت جریانهای جوشکاری را از خود عبور دهد. انتخاب سطح مقطع کابل بستگی به میزان شدت جریان و طول کابل دارد. کابلها باید انعطاف لازم را داشته تا مانع حرکت انبر جوشکاری نشود، به همین منظور کابلها را از سیمهای رشتهای افشان تهیه میکنند. کابلهای جوشکاری نباید زدگی و پارگی داشته باشد.
ولومهای تنظیم پارامترهای جوشکاری
برای ایجاد یک جوش مناسب علاوه بر مهارت تکنیکی جوشکار، نیاز به تنظیم دقیق پارامترهای جوشکاری، مانند مقدار آمپراژ و غیره میباشد.
با توجه به دستگاه جوش مورد استفاده در کارگاه جدول زیر را تکمیل نمایید. مقدار بیشترین آمپر را در جدول 21-4 بنویسید.
| ماکزیمم آمپر دستگاه | تنظیم پلهای | تنظیم پیوسته | وجود علامت مثبت و منفی روی دستگاه |
|---|---|---|---|
تحقیق (صفحهی 172 کتاب درسی)
با توجه به شمارههای تصویر جدول 22-4 را کامل کنید.
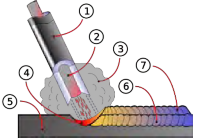
| 1- ............................................... | 4- ............................................... | 7- ........................................... | |
| 2- ............................................... | 5- ............................................... | 8- ........................................... | |
| 3- .............................................. | 6- ............................................... | 9- ........................................... |
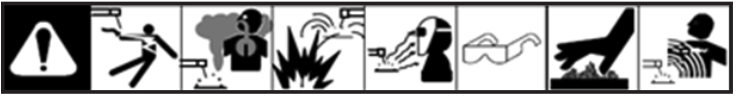
فعالیت کارگاهی: ایجاد قوس الکتریکی و خال جوش (صفحات 173 تا 175 کتاب درسی)
مراحل زیر را بهترتیب اجرا نمایید.
| نکات ایمنی | در ابتدا تجهیزات مناسب ایمنی را مهیا نمایید. |
|
| تمیزکاری محل جوشکاری | سطح قطعهکار باید عاری از زنگزدگی، چربی و رطوبت باشد. با فرچه سیمی و یا ابزار مناسب سطح کار را تمیز نمایید. |
|
| انتخاب الکترود | متناسب با ضخامت، جنس و..... قطعه، نوع و قطر الکترود را انتخاب کنید. |
|
| بررسی تجهیزات | کنترل نمایید که تمام تجهیزات مناسب فراهم شده باشد. |
|
| متصل نمودن فیش کابلها به دستگاه | فیش کابل را با توجه به قطبیت مناسب به دستگاه متصل نمایید. |
|
| اتصال انبر اتصال | انبر اتصال را به قطعه و یا میز فلزی متصل کنید. |
|
| روشن شدن دستگاه | یک کلید جهت روشن و خاموش کردن، روی دستگاه تعبیه شده است. دستگاه را روشن کنید. |
|
| تنظیم آمپر | آمپر دستگاه را با توجه به قطر الکترود انتخابی از جدول روی جعبه الکترود تنظیم نمایید. |
|
| قرار دادن الکترود در انبر جوشکاری | قسمت بدون پوشش سر الکترود را در انبر جوشکاری قرار دهید. الکترود را بسته به شرایط کار میتوانید با زوایای مختلفی در انبر قرار دهید. |
|
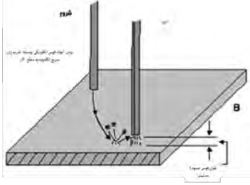
| شروع جوشکاری | با توجه به استفاده کردن از وسایل ایمنی، نوک الکترود رادر فاصله دو سانتیمتری محل شروع جوشکاری قرارداده و ماسک را مقابل صورت قرار دهید. |
|
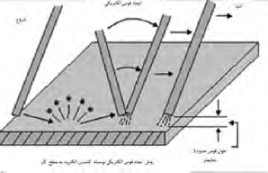
| ایجاد قوس الکتریکی | نوک الکترود را مطابق شکل روبرو به قطعه کار بکشید. و سپس در حدود سه میلیمتری سطح کار قرار دهید، به این صورت قوس الکتریکی ایجاد میشود. اگر قوس الکتریکی ایجاد نشد، مراحل کار را تکرار نمایید و یا از مربی خود کمک بگیرید. در صورت چسبیدن سر الکترود به قطعه بهدلیل آسیب نرسیدن به دستگاه سریع، انبر را از الکترود جدا کنید. |
|
| ایجاد قوس الکتریکی با مهارت بالاتر | با بالا رفتن مهارت، میتوانید بهجای کشیدن الکترود به سطح قطعهکار با یک ضربه قوس الکتریکی ایجاد نمایید. |
|
| ایجاد خال جوش | پس از تشکیل قوس الکتریکی، الکترود را بهصورت مدور در یک شعاع کم، حرکت داده و قوس الکتریکی را قطع نمایید. |
|
| شکستن سرباره ایجاد شده بر روی جوش | پس از سرد شدن قطعه، عینک و یا نقاب سفید را روی صورت خود قرار داده و با استفاده از چکش شلاکهزن، سرباره جوش را بشکنید. |
|
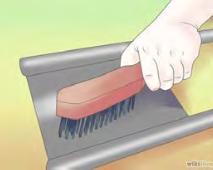
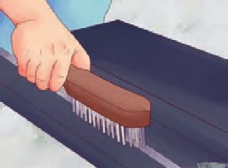
| تمیزکاری | با برس سیمی سربارههای شکسته شده را از محل جوش پاک کنید. |
|
| بررسی خال جوش | بهکمک مربی خود جوش ایجاد شده را مورد بررسی قرار دهید. |
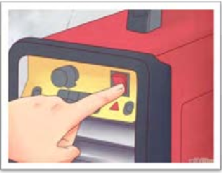
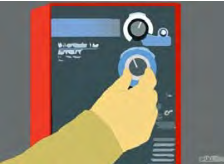
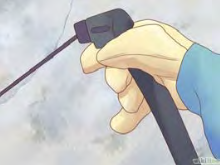
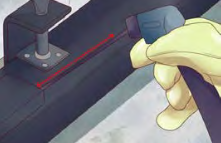
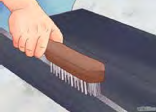
فعالیت کارگاهی: گرده سازی و ایجاد خط جوش (صفحات 176 تا 177 کتاب درسی)
برای ایجاد خط جوش، مراحل تمرین قبل را تا ایجاد خال جوش انجام دهید.
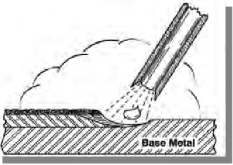
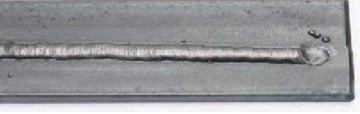
| ایجاد خط جوش | پس از ایجاد قوس الکتریکی، الکترود خود را در مسیر جوشکاری حرکت دهید. بهدلیل کم شدن طول الکترود در اثر ذوب آن، فاصله انبر تا قطعهکار بهطور پیوسته کم میشود. |
|
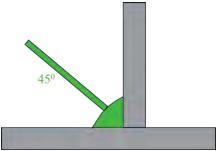
| زاویه الکترود | مطابق شکل زاویه الکترود را کنترل نمایید. |
|
| زاویه الکترود در مسیر جوشکاری | مطابق شکل زاویه الکترود را کنترل نمایید. |
|
| طول قوس | طول قوس 3 میلیمتر را در کل مسیر کنترل نمایید. بهدلیل عدم کنترل تمامی پارامترها در افراد مبتدی، در ابتدا تمرکز خود را بیشتر در کنترل طول قوس قرار دهید. |
|
| انتهای خط جوش | یکی از مشکلات جوشکاری چاله انتهایی جوش است. جهت جلوگیری از ایجاد چاله جوش، در انتهای خط جوش طول قوس را کم کرده و با برگشت به عقب قوس الکتریکی را قطع نمایید. |
|
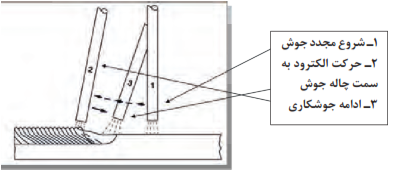
| شروع مجدد خط جوش | پس از تمیز نمودن سرباره و کمی جلوتر از چاله انتهایی، جوش قوس الکتریکی را ایجاد نموده و مطابق شکل عمل نمایید. |
|
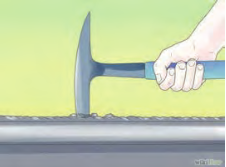
| شکستن سرباره ایجاد شده بر روی جوش | پس از سرد شدن قطعه، عینک و یا نقاب سفید را روی صورت خود قرار داده و با استفاده از چکش شلاکهزن سرباره جوش را بشکنید. |
|
| تمیزکاری | با برس سیمی سربارههای شکسته شده را از محل جوش پاک کنید. |
|
| بازرسی جوش | به کمک مربی خود، جوش ایجاد شده را مورد بازرسی قرار دهید. |
|
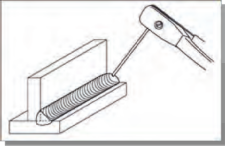
| جوشکاری در وضعیت PB و PA | با توجه به آموزشهای داده شده و زاویه مناسب الکترود مشخص شده در شکل روبرو، جوشکاری را در وضعیتهای PA و PB انجام دهید. |
|
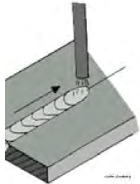
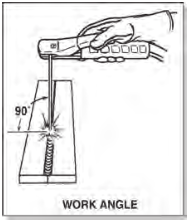
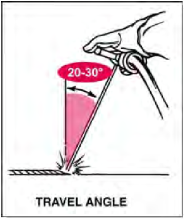
یادداشت (صفحهی 178 کتاب درسی)
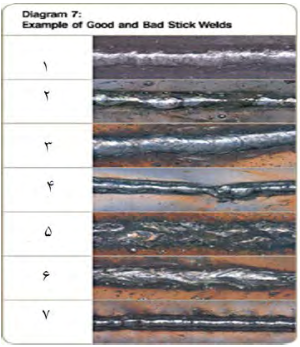
خط جوش خود را با جوشهای شکل (13-4) مقایسه کنید و شماره خط جوشی که به جوش شما نزدیک است را یادداشت نمایید.
برداشت (صفحهی 178 کتاب درسی)
با کمک مربی جدول (25-4) را تکمیل کنید.
| متغیرها | گرده جوش باریک | گرده جوش پهن | ارتفاع گرده جوش کم | ارتفاع گرده جوش زیاد | خطوط روی گرده جوش نزدیک به هم | خطوط گرده جوش با فاصله |
| طول قوس کم | ||||||
| طول قوس زیاد | ||||||
| سرعت کم | ||||||
| سرعت زیاد | ||||||
| آمپر کم | ||||||
| آمپر زیاد |
فعالیت کارگاهی: جوشکاری قطعات محافظ کنار تخت (صفحهی 179 کتاب درسی)
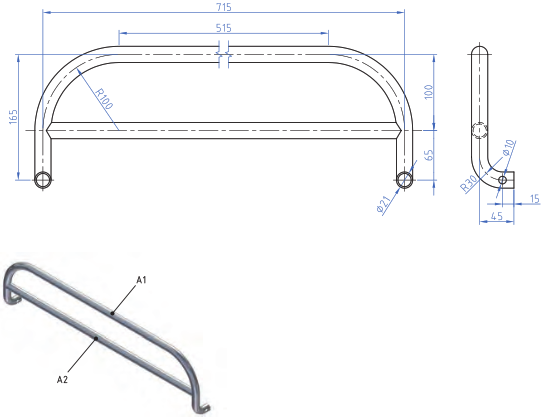
مشخصات قطعهکار: A2 و A1 قطعات محاظ کنار تخت
تعداد: 2 سری
جنس: فولاد 37st
قطعات نیمساخته
وسایل و ابزارهای مورد نیاز: دستگاه جوش و متعلقات آن - تجهیزات ایمنی - قالب مونتاژکاری
نخست قطعات را در قالبهایی که قبلاً ساخته شده است قرار میدهیم. جوشکاری را انجام دهید. سعی کنید گرده جوش ایجاد شده باریک باشد.
فعالیت کارگاهی: جوشکاری قطعات پایه (صفحهی 180 کتاب درسی)
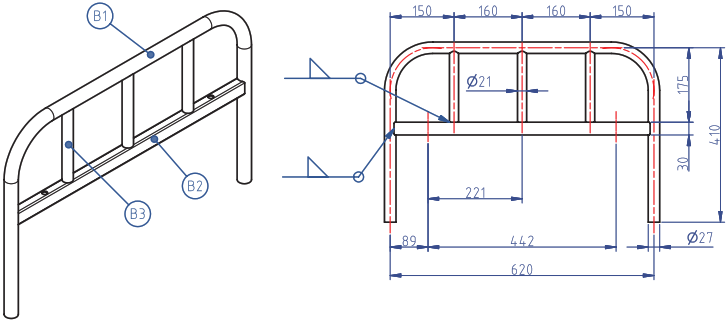
مشخصات قطعهکار: B1 و B2 و B3 قطعات پایه
تعداد: 2 سری
جنس: فولاد $st37$
قطعات نیم ساخته
وسایل و ابزارهای مورد نیاز: دستگاه جوش و متعلقات آن - تجهیزات ایمنی - قالب مونتاژکاری
نخست قطعات را در قالبهایی که قبلاً ساخته شده است قرار میدهیم. جوشکاری را انجام دهید. سعی کنید گرده جوش ایجاد شده باریک باشد.
فعالیت کارگاهی: جوشکاری قطعات مجموعه شکن (صفحهی 181 کتاب درسی)
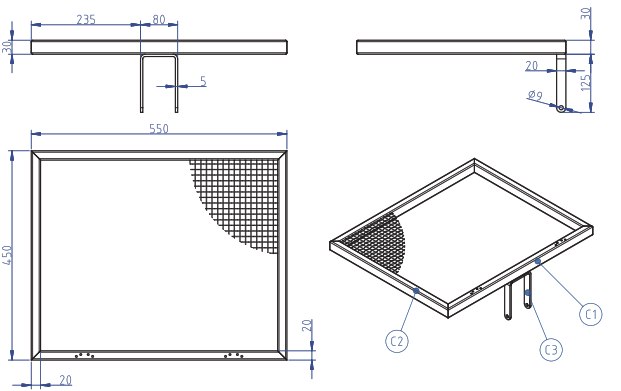
مشخصات قطعهکار: C1 و C2 و C3 قطعاتشکن
جنس: فولاد 37st
قطعات نیم ساخته
وسایل و ابزارهای مورد نیاز: دستگاه جوش و متعلقات آن - تجهیزات ایمنی - قالب مونتاژکاری
نخست قطعات را در قالبهایی که قبلاً ساخته شده است قرار میدهیم. با رعایت نکات ایمنی و فنی خال جوشهای مناسب را ایجاد میکنیم. جوشکاری را انجام دهید. سعی کنید گرده جوش ایجاد شده باریک باشد.
فعالیت کارگاهی: جوشکاری قطعات چهارچوب اصلی (صفحهی 182 کتاب درسی)
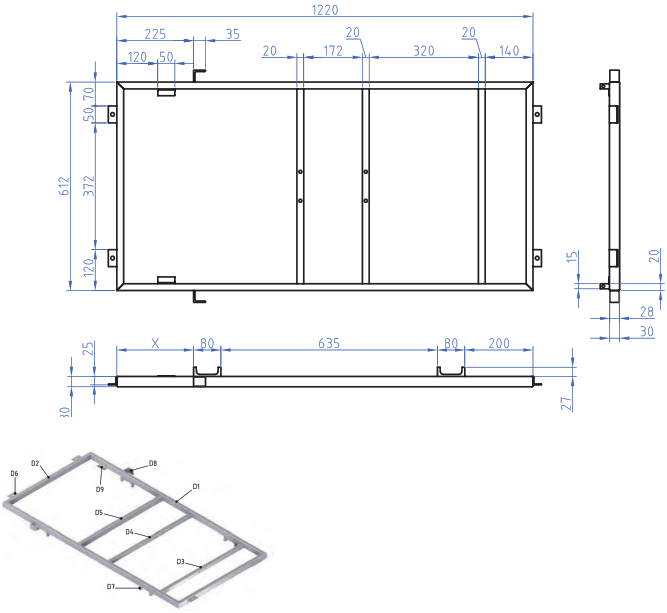
مشخصات قطعهکار: D1 و D2 و D3 و D4 و D5 و D6 و D7 و D9 قطعات چهارچوب
جنس: فولاد 37st
قطعات نیم ساخته
وسایل و ابزارهای مورد نیاز: دستگاه جوش و متعلقات آن - تجهیزات ایمنی - قالب مونتاژکاری
نخست قطعات را در قالبهایی که قبلاً ساخته شده است قرار میدهیم. با رعایت نکات ایمنی و فنی خال جوشهای مناسب را ایجاد میکنیم. جوشکاری را انجام دهید. سعی کنید گرده جوش ایجاد شده باریک باشد.