درسنامه آموزشی نصب و راهاندازی مصنوعات مکاترونیکی کلاس دهم مکاترونیک
پودمان 3: مونتاژکاری
خط مونتاژ فرایندی است که کارخانجات صنعتی جهت تولید محصولات خود از آن بهره میگیرند. از ابتدای ورود قطعات مجزا به خط مونتاژ، به مرور با افزودن قطعات مکمل در طی فرایند مونتاژ، محصول پایانی از آن خارج میشود. امروزه خطوط مونتاژ توسط نیروی انسانی و یا ربات به تولید میپردازند. در پایان نیز در خلال مرحله کنترل کیفیت، محصول مونتاژ شده ارزیابی کیفی میشود. یک خط مونتاژ از فرایندهای متنوعی تشکیل شده که با توجه به انواع آن مشخص میشود. در اینجا محصول تولید شده کتاب درسی، مونتاژ سادهٔ تخت بیمارستانی در دو فرایند خم کاری و پرچکاری میباشد.
واحد یادگیری 5: خمکاری ورق و لوله
مقدمه
دو عامل بسیار مهم و تأثیرگذار در فرایند خمکاری خصوصاً لوله، تغییرات نسبی است که در سطح مقطع و شعاع خم ایجاد میشود که باید تحت کنترل اپراتور قرار گیرد. روشهای معمول خمکاری در تولید مصنوعات فلزی مانند مبلمان، تخت بیمارستانی و مصنوعات اداری استفاده بیشتری دارد ولی روشهای دقیقتری وجود دارد که در صنایع برودتی، حرارتی و مجاری عبور مایعات و گازها استفاده میشود.
در این روش لوله بر روی دو غلتک که در واقع دو تکیهگاه هستند قرار میگیرد و قالب در وسط این دو غلتک قرار میگیرد. اعمال نیرو بهوسیله یک جک هیدرولیکی، نیروی لازم را جهت تغییر فرم را تأمین میکند. دستگاههای خمکاری پرسی بعضاً به شکلی طراحی، ساخته و مورد استفاده قرار میگیرند، که قادر هستند خمکاری لوله را بهصورت گروهی انجام دهند.
استاندارد عملکرد
پس از اتمام این واحد یادگیری هنرجویان قادر خواهند بود که خمکاری لولهها و ورقهای فلزی را بر اساس نقشه انجام دهند.
پیش نیاز و یادآوری
نقشهخوانی
خطکشی با ابزارهای (سوزن خطکش، سنبه نشان)
اندازهبرداری از روی نقشه کار و انتقال روی قطعهکار
خمکاری
تحقیق (صفحهی 120 کتاب درسی)
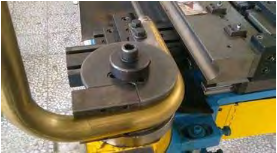
تصویر زیر چه فرایندی را نشان میدهد. (شکل 1-3)
تئوری خم، مهمترین اصل خمکاری:
تئوری خم در صنعت خمکاری یک اصل اجتنابناپذیر است. طراحان و متخصصان این صنعت اساس اهمیت این اصل را جلوگیری از آسیب دیدن مکانیزم و عملکرد تولیدات خود میدانند. تا آنجایی که در حین اجرای عملیات خم، ذرات تشکیلدهنده محصول آسیبی نبیند و در عین حال محصول بتواند عملکرد خود را با توجه به وظیفه محوله بهراحتی انجام دهد. بنابراین نتیجه میگیریم محصولات صنعتی بهگونهای باید خمکاری شوند تا حداکثر تغییرات حاصل از عملیات خمکاری کمترین خلل در عملکرد محصول ایجاد کند.
طراحان و متخصصان در پی ایجاد خم به روی تولیدات خود مراقبت از این اصول را مدّ نظر دارند 1- تغییرات فیزیکی حاصل از عمل خم که باعث جدایش ذرات تشکیل دهنده میشود 2- چینخوردگی حاصل از فشردگی مواد 3- دفرمگی در مقطع 4- و پیشبینی عبور سهل و آسان عناصر و یا سیال در مسیر تعیین شده. (شکل 2-3)
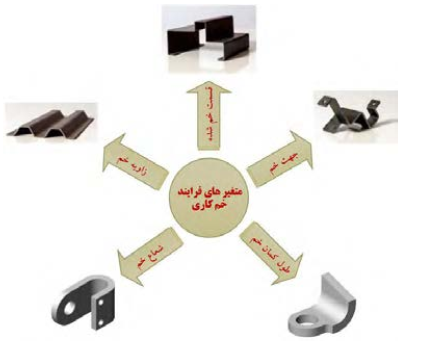
توجه به این که کدامیک از متغیرها (شعاع، زاویه و طول کمان) را برای محاسبهی خم در اختیار داشته باشیم. از نکات بسیار کلیدی است که در فرایند خمکاری باید در نظر گرفته شود. (شکل 3-3)
ترجمه کنید (صفحهی 122 کتاب درسی)
Tube bending is the umbrella term for metal forming processes used to permanently form pipes or tubing.
فکر کنید (صفحهی 122 کتاب درسی)
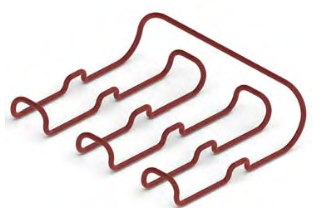
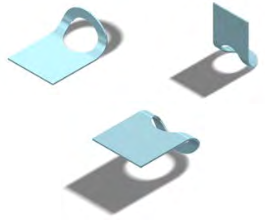
به نظر شما اول سوراخکاری انجام شده یا خمکاری؟ نظر خود را بیان کنید (شکل 4-3)
|
|
|
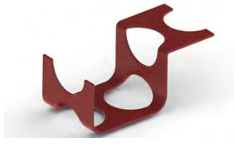
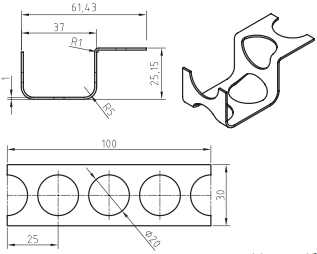
اصول خمکاری
در خمکاری به علت نیروی وارد بر سطوح لایههای خارجی و داخلی جسم مورد خمکاری تغییر شکل مییابند و ذرات درونی آنها دستخوش دگرگونیهایی میشوند. در نتیجه، هنگام خمکاری قشر خارجی فلز کشیده میشود و قشر داخلی آن فشرده میگردد. نیروی وارده تنها در لایه میانی فلز تأثیر ندارد و هیچگونه تغییری در ذرات درونی به وجود نمیآورد؛ به همین دلیل، این لایه از فلز را «فاز خنثی» مینامند. (شکل 5-3)
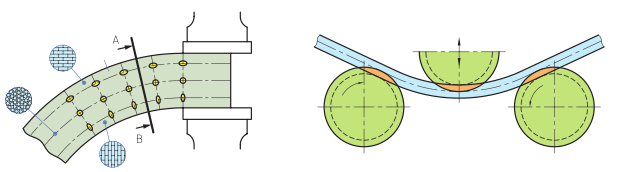
با توجه به مطالب گفته شده، لازم است با در نظر داشتن فرم، سطح مقطع قطعهی کار، در محاسبات خمکاری مواد اولیه ابتدا فاز خنثی را تشخیص داد و سپس طول آنرا محاسبه کرد. مقدار تغییر فرم مقطع در محل خمکاری به جنس قطعهکار، شعاع و زاویه خمش و فاصله لایههای خارجی تا فاز خنثی بستگی دارد.
فاز خنثی: خط میانی منطبق بر سطحی که فاصلهاش از دو سطح داخلی و بیرونی قطعه یکسان و برابر باشد. فاز خنثی تأثیرپذیری حاصل از عمل خمکاری را نمیپذیرد در خمکاری سطح بیرونی قطعه تحت تأثیر کشش و سطح داخلی تحت تأثیر فشار میباشد (شکل 6-3).
|
|
|
|
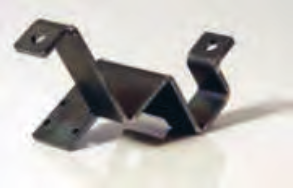
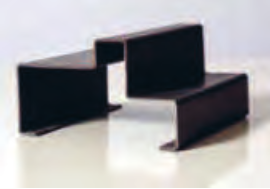
تغییر فرم زیاد ممکن است در قطعاتی که قابلیت خمکاری آنها کم است، ترکهایی را ایجاد کند. برای جلوگیری از ترک برداشتن یا شکسته شدن قطعهکار، در محل خمکاری بایستی شعاع خمش را متناسب با جنس و نوع قطعهکار در نظر گرفت. انتخاب شعاع خمش به عواملی مانند: قابلیت انعطاف، زاویه خمش، ضخامت و فرم سطح مقطع کار و جهت الیاف آن بستگی دارد.
برگشت زاویه در خمکاری
در خمکاری قطعات باید توجه داشت که قطعهکار بهدلیل داشتن خاصیت ارتجاعی، پس از خمکاری کم برگشت میکند. مقدار برگشت در خمکاری به عواملی از قبیل ضخامت قطعهکار، زاویه خمش و جنس قطعهکار بستگی دارد، بنابراین بایستی در خمکاری برگشت زاویه مورد توجه قرار گیرد (شکل 7-3).
|
|
|
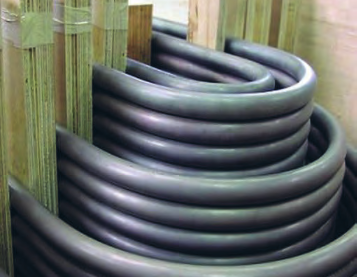
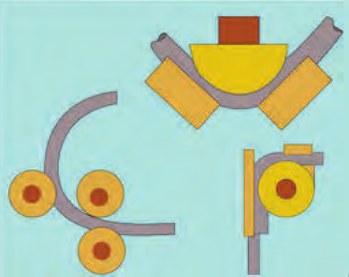
تعیین متغیرهای طراحی
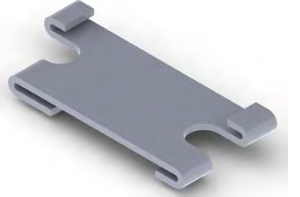
به لحاظ نظری قطعه حول استوانهای مماس با پروفیل روی صفحه طراحی میچرخد تا زاویهی مورد نظر تأمین گردد. (شکل 8-3)
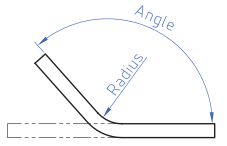
زاویه و شعاع
زاویهی خم، زاویهی دو سمت قطعه بعد از خمکاری است. این زاویه را باید روی دستگاه خم تنظیم کرد و سپس اجرا کنیم. شعاع خم نیز اندازهی قوس بین دو سمت قطعه را بعد از خمکاری تأمین میکند. (شکل 9-3)
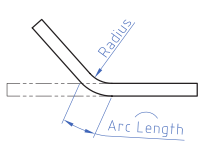
شعاع و طول کمان خم
طول کمان خم زمانی اهمیت پیدا میکند که طول قطعه قبل و بعد از خمکاری معلوم باشد. ابتدا این یک متغیر اجرایی نیست صرفاً متغیر کنترل میباشد. (شکل 10-3)
زاویه و طول کمان خم
طول کمان خم زمانی اهمیت پیدا میکند که زاویه بخش خم شده و جهت آن از قبل معلوم باشد. با کنترل طول پروفیلی که بهعنوان تار خنثی استفاده میشود. میتوانیم تعیین کنیم که کدام بخش قطعه خم میشود. (11-3)
تحقیق (صفحهی 125 کتاب درسی)
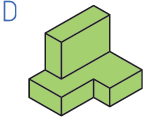
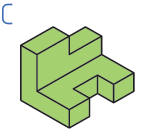
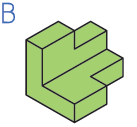
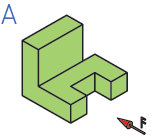
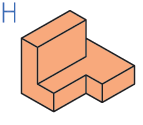
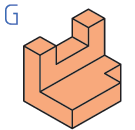
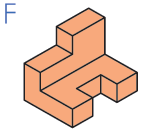
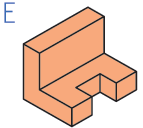
با توجه به تصاویر مجسم که با حروف لاتین مشخص شدهاند، تصاویر با شمارههای مربوط را انتخاب نموده و در جدول سمت راست درج نمایید.
| 10 | A |
|
|
|
|
| B | |||||
| C |
|
|
|
|
|
| D | |||||
| E |
|
|
|
|
|
| F | |||||
| G |
|
|
|
|
|
| H | |||||
| I |
|
|
|
|
|
| J | |||||
| K |
|
|
|
|
|
| L |
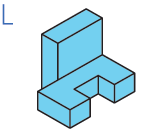
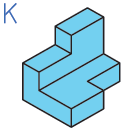
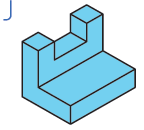
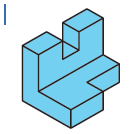
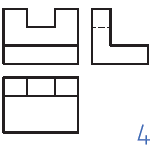
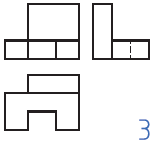
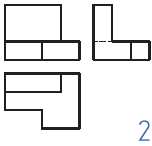
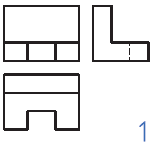
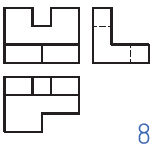
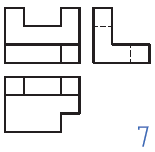
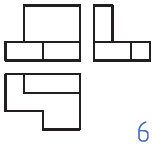
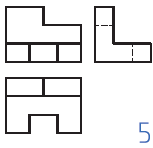
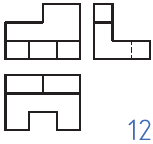
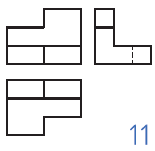
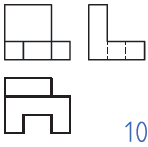
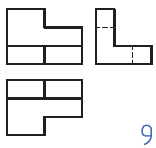
انواع وسایل خمکاری لوله
- خمکن اهرمی دستی
- خمکن از طریق گرم
- خمکن مکانیکی
- خمکن هیدرولیکی
- الکترو هیدرولیک
- قرقرهای هیدرولیک
گفتگو کنید (صفحهی 127 کتاب درسی)
جدول را تکمیل کنید (جدول 2-3)
| نام وسیله | تصویر | نام وسیله | تصویر |
|
|
|
||
|
|
کویل حرارتی کف اتاق |
|
|
| لوله گاز |
|
|
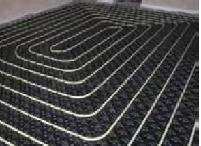
مراحل انجام خمکاری
- نقشهخوانی
- تمیز کردن سطح
- کنترل صافی قطعات
- خطکشی قطعه
- بستن قطعهکار
- خمکاری لوله
ترجمه کنید (صفحهی 128 کتاب درسی)
Sheet metal is metal formed by an industrial process into thin، flat pieces. It is one of the fundamental forms used in metalworking and it can be cut and bent into a variety of shapes
فعالیت کارگاهی (صفحهی 129 کتاب درسی)
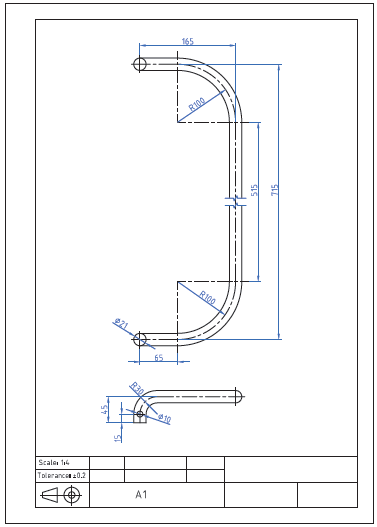
با رعایت اصول فنی و نکات ایمنی زیر نظر هنرآموز محترم قطعه A1 را خطکشی و خمکاری کنید. (کل 12-3)
با توجه به اینکه خمکاری اشتباه قطعهکار موجب هدر رفتن مواد اولیه و کار انجام شده میگردد، لذا دقت کافی در کلیه مراحل انجام کار و نظارت مستمر هنرآموزان محترم ضروری است.
هدف: خمکاری قطعه A1 از مجموعه مکانیزم تخت بیمارستانی.
مشخصات قطعهکار: محافظ کنار تخت
جنس: فولاد 37st
ابعاد: خروجی قسمت سوهانکاری
تعداد: دو عدد
تولرانس: $\pm 0/2$
وسایل و ابزارهای مورد نیاز:
لوله خمکن و متعلقات - متر نواری فلزی - خطکش فلزی - سوزن خطکش پایهدار - میز کار - گیره موازی - کولیس ورنیه 0/05 - سوهان متوسط - لب گیره مناسب - وسایل تمیز کردن - وسایل روغنکاری
فعالیت کارگاهی (صفحهی 130 کتاب درسی)
با رعایت اصول فنی و نکات ایمنی زیر نظر هنرآموز محترم قطعه B1 را خطکشی و خمکاری کنید. (شکل 13-3)
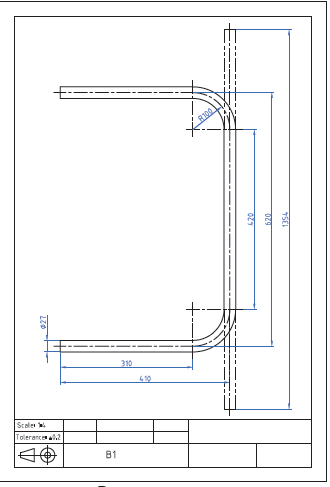
هدف: خمکاری قطعه B1 از مجموعه مکانیزم تخت بیمارستانی.
مشخصات قطعهکار: قطعه B1 کلاف اصلی از پایه تخت
جنس: فولاد 37st
ابعاد: خروجی قسمت سوهانکاری
تعداد: دو عدد
تولرانس: $\pm 0/2$
وسایل و ابزارهای مورد نیاز:
لوله خمکن و متعلقات - متر نواری فلزی - خطکش فلزی - سوزن خطکش - سوزن خطکش پایهدار - میز کار - گیره موازی - کولیس ورنیه 0/05- سوهان متوسط - لب گیره مناسب - وسایل تمیز کردن - وسایل روغنکاری
فعالیت کارگاهی (صفحهی 131 کتاب درسی)
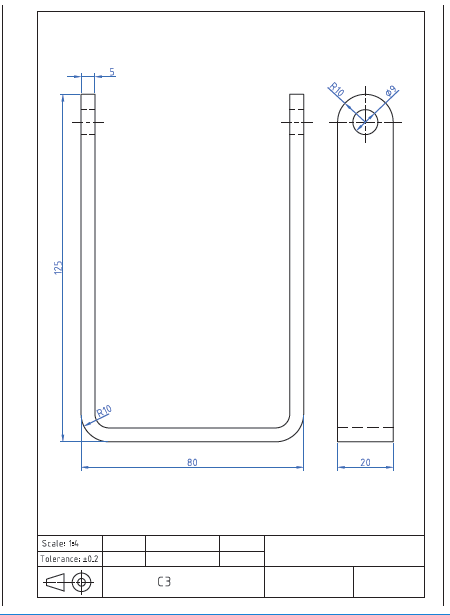
با رعایت اصول فنی و نکات ایمنی زیر نظر هنرآموز محترم قطعه C3 را خطکشی و خمکاری کنید (شکل 14-3).
هدف: خمکاری قطعه C3 از مجموعه مکانیزم تخت بیمارستانی.
مشخصات قطعهکار: قطعه C3 رابط شکن و مکانیزم بالابر
جنس: فولاد 37st
ابعاد: خروجی قسمت سوهانکاری
تعداد: یک عدد
تولرانس: $\pm 0/2$ میلیمتر
وسایل و ابزارهای مورد نیاز:
خطکش فلزی - سوزن خطکش پایهدار - میز کار - گیره موازی - لب گیره مناسب - قطعات مورد نیاز جهت خمکاری - کولیس ورنیه 0/05 - سوهان متوسط - وسایل 0/05 تمیز کردن - وسایل روغنکاری
واحد یادگیری 6: پرچکاری
مقدمه
پرچیدن یا پرچکردن در لغت به معنای پهنکردن سر میخ کوبیده شده است، بهطوری که نتوان آن را از جایش بیرون کشید. میخ پرچ وسیلهای است که برای اتصال دو یا چند قطعه به یکدیگر استفاده میشود. دستگاه پرچکن بهوسیلهی میخ پرچ عمل پرچکاری را انجام میدهد. پرچها در اتصالات دائمی که نیازی به باز و بسته شدن نداشته باشند استفاده میشوند برخی از انواع میخ پرچها را میتوان در جاهایی که تنها به یک طرف کار دسترسی داریم استفاده کرد. از میخ پرچ میتوان جهت اتصال دو یا چند قطعه به یکدیگر استفاده نمود. به این منظور باید در محل اتصال ابتدا سوراخی یکنواخت و دقیق در قطعات ایجاد کرد و پس از آن با استفاده از دستگاه پرچکن عملیات پرچکاری انجام گیرد. در انتخاب میخ پرچ مناسب باید دقت کافی صورت گیرد تا از بروز اشکالات در کار و اتلاف وقت و هزینه بیمورد جلوگیری شود.
استاندارد عملکرد
پس از اتمام این واحد یادگیری هنرجویان قادر خواهند بود اتصال قطعات توسط پرچ را بر اساس نقشه انجام دهند.
پیش نیاز و یادآوری
نقشهخوانی
خطکشی با ابزارهای (سوزن خطکش، سنبه نشان)
اندازهبرداری از روی نقشه کار و انتقال روی قطعهکار
سوراخکاری
پرچکاری
به تصویر نگاه کنید. به نظر شما متخصصان مشغول انجام چه نوع فعالیتی هستند؟ (شکل 15-3)
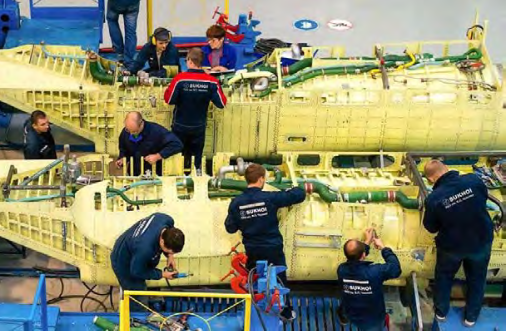
شرکتهای تولید کننده محصولات صنعتی همیشه در پی بهبود در روند فعالیتهای صنعتی خود هستند. چنانچه این اهداف مبتنی بر بالا بردن سطح کیفی محصول باشد لاجرم با دو اصل در زمان تولید مواجه میشوند. 1- سفارش و نیاز جامعه. 2- انتظارات پیشبینی شده در طرح که توسط طراحان و متخصصان در نظر گرفته شده است. (شکل 16-3)
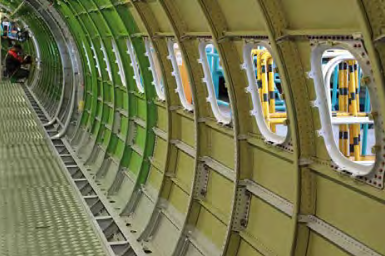
انتخاب روش مناسب اتصال بین قطعات، زیر مجموعهها و مجموعههای یک محصول صنعتی همیشه دغدغه صاحبان صنایع را در پی داشته است خصوصاً جایی که صحبت از ارتقا و کیفیت محصولات باشد. متخصصان و صاحبان صنایع میدانند که فراهم آوردن بسترهای مناسب در بالا بردن سطح کیفیت محصول خود مستلزم آگاهی کامل از دانش انجام این فعالیت است. بنابراین همیشه در پی جواب این سؤال هستند که روش مناسب پیوند بین قطعات در محصولات چیست؟ تا با عرضه محصول به بازار با موجی از تقاضا برای فراوردههای تولیدی خود روبهرو شوند. (شکل 17-3)
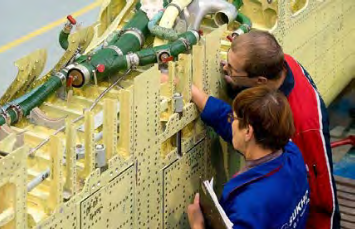
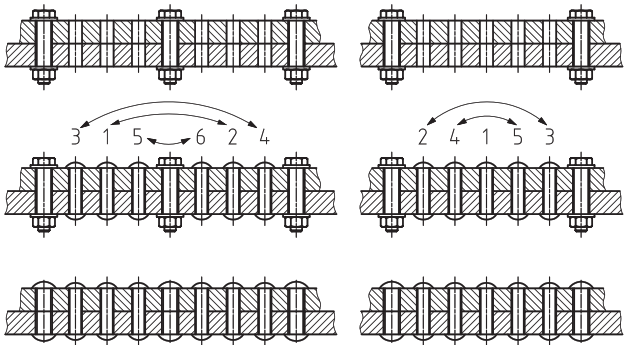
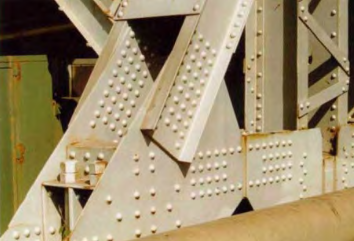
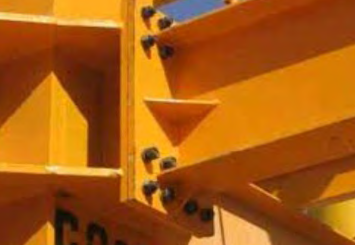
در تصاویر زیر دو نمونه از اتصالات سازهای را مشاهده میکنید. (شکل 18-3)
|
|
سازه فلزی اتصال پیچ و مهره جهت استحکام در برابر زلزله و قابلیت سازه فلزی اتصال پرچی بهمنظور انعطافپذیری بالا در برابر تنشهای کششی، فشاری و برشی میباشد. همچنین اینگونه سازهها میتواند متحمل بارهای گسترده محوری و شعاعی بالایی باشند که در درازمدت بر کل سازه وارد میشود. بنابراین متخصصان و صاحبان این حرفه با در نظر گرفتن شرایط حاکم بر اقلیم و جغرافیای محل در پی ایجاد بسترهای مناسب جهت جایگزینی روشهای جدید با روشهای قدیمیتر میباشند.
ترجمه کنید (صفحهی 136 کتاب درسی)
A rivet is a permanent mechanical fastener. A rivet originally consists of a smooth cylindrical shaft, which is then installed in a punched or drilled hole and one side is deformed to hinder movement.
گفتگو کنید (صفحهی 136 کتاب درسی)
با مشورت هنرآموز محترم جدول زیر را کامل کنید. آیا روش دیگری از اتصالات میشناسید؟ (شکل 19-3)
| ردیف | روش اتصال سازه | تفاوتها | شباهتها | نتیجه |
| 1 | پیچ و مهرهای | |||
| 2 | پرچکاری |
|
|
فرایند پرچکاری:
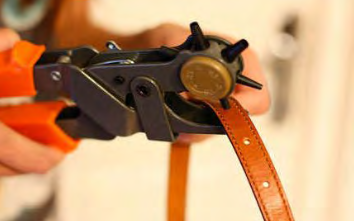
برای اتصال دو یا چند قطعه به یکدیگر میتوان از میخ پرچ استفاده کرد. برای این کار ابتدا سوراخی در قطعات ایجاد کرده میخ پرچ را در آن قرار داده و سپس با استفاده از پرچ کن عمل پرچکاری انجام میشود. این کار اغلب بدون اشکال صورت میگیرد. در صورت بروز مشکل با استفاده از میخ پرچ دیگری میتوان اشکال را برطرف کرد. چون هزینه پرچکاری در تیراژ زیاد قابل توجه است، بنابراین برای جلوگیری از اشکالات و کاهش هزینهها باید در انتخاب میخ پرچ دقت شود. (شکل 20-3)
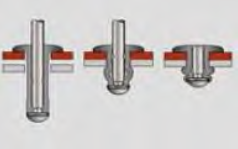
انتخاب میخ پرچ
برای پرچکاری صحیح و با استحکام کافی است، میخ پرچ مناسبی را انتخاب کرد. برای انتخاب درست میخ پرچ باید عوامل زیر را مورد توجه قرار داد. (شکل 21-3)
انتخاب جنس و قطر میخ پرچ
جنس و قطر میخ پرچ از عوامل مؤثر در اتصال محکم دو قطعه میباشد. با مراجعه به جدول مشخصات میخ پرچ و در نظر گرفتن مقاومت کششی و برشی شما میتوانید جنس و قطر میخ پرچ را مناسب کارتان انتخاب کنید.
فاصله دو میخ پرچ
پس از مشخص شدن قطر و جنس میخ پرچ، مقاومت کششی و برشی آن مشخص میشود. سپس با تعیین مقاومت لازم، تعداد میخ پرچها و فاصله آنها از یکدیگر معلوم میشود.
تعیین طول پرچ
$L=D+S$
ضخامت کار + قطر پرچ = طول پرچ
طول پرچ باید در حدود قطر پرچ به اضافه ضخامت کار باشد. مثلاً میخ پرچ $4\times 10$ میلیمتر میتواند در قطعهکاری با ضخامت حدود 6 میلیمتر بهکار گرفته شود.
یادآوری
انتخاب میخ پرچ با طول بلند مفید نیست. (شکل 21-3) معایب و محاسن
1- کوتاه بودن طول پرچ هم باعث میشود که اتصال استحکام کافی نداشته باشد.
2- بلند بودن بیش از حد طول پرچ نیز اشکالات زیر را پیش میآورد.
3- قیمت پرچ افزایش مییابد.
4- کار بهخوبی جفت و جور نمیشود.
5- تعداد مراحل پرچکاری زیاد میشود.
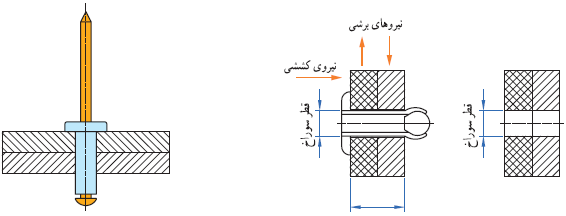
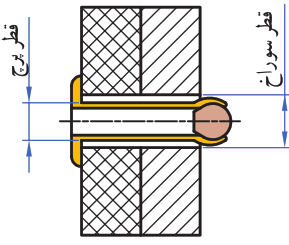
تعیین قطر سوراخ
اندازه قطر سوراخ از دیگر عوامل مؤثر در پرچکاری است. کوچک بودن قطر سوراخ باعث عدم ورود میخ پرچ به داخل قطعهکار میشود و بزرگ بودن قطر سوراخ نیز باعث کاهش استحکام اتصال میشود و حتی ممکن است باعث عدم اتصال قطعات شود. اندازه قطر سوراخ مورد نظر برای پرچکاری باید کمی بیشتر از قطر میخ پرچ باشد (حدود 0/1 میلیمتر) تا میخ پرچ بهراحتی در آن قرار گیرد و با افزایش محدود قطر میخ پرچ در موقع پرچکاری بدنه پرچ نیز به قطعه تماس حاصل کرده و باعث استحکام اتصال شود (شکل 22-3).
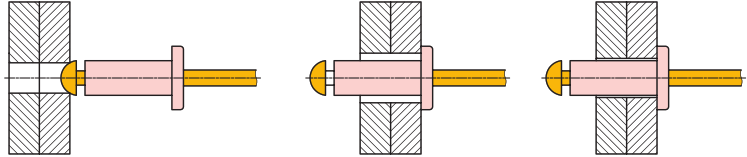
یادآوری
توصیه برای سوراخکاری این است که از متههای رند به قطر 3-4-5-6 برای میخ پرچهای 3-4-5-6 و از مته 6/3، 5/2 برای میخ پرچهای 6/3 و 5/2 استفاده کنید.
چون قطر میخ پرچهای در حدود 0/1 تا 0/2 میلیمتر از قطر اسمی میخ پرچها کمتر است که این لقی مناسبی برای پرچکاری میباشد.
قطعهکار
جنس پرچ و جنس قطعاتی که به یکدیگر متصل میشوند. در مقاومت نهایی کار مؤثر میباشد. در حالت کلی بهتر است جنس قطعات و جنس میخ پرچ با هم مشابه باشند.
حداقل دو میخ پرچ اگر میخواهید دو یا چند قطعه را به هم وصل کنید که استحکام کافی داشته باشد حداقل دو عدد میخ پرچ استفاده کنید. زیرا اتصال با یک میخ پرچ جلو چرخش قطعات را نمیگیرد. (شکل 23-3)
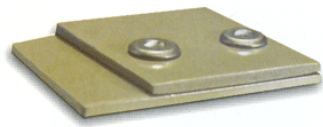
اتصال قطعات غیر فلزی
میخ پرچ آلومینیومی برای اتصال دو قطعه فلزی بهطور معمول بسیار مناسب است ولی برای اتصال یک قطعه فلزی به یک قطعه نرم یا شکننده باید ملاحظات چندی را در نظر گرفت. (24-3)
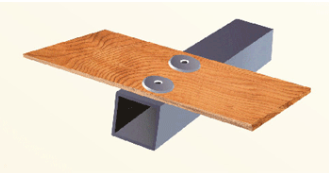
قطعه نرم باید روی کار قرار گیرد و اگر میخ پرچ در قطعه فرو میرود باید از میخ پرچهای سر پهن استفاده کرد. در صندلی مدارس که چوب و پروفیل وصل میشود، استفاده از میخ پرچهای سر پهن بهتر است. اگر قطعه پشتی نرم است با گذاشتن واشر در پشت کار جلوی فرو رفتن پرچ را در قطعه کار گرفت.
ورقهای نازک فلزی نیز اگر در پشت کار قرار گیرند گاهی قادر نیستند جلوی عبور میخ را بگیرند و در نتیجه عمل پرچکاری مناسب نخواهد شد. پس توصیه میشود اگر از ورقهای فلزی به ضخامت کمتر از یک میلیمتر استفاده میکنید. در صورت عدم پرچکاری صحیح از واشر استفاده شود.
میخ پرچ زنگ نزن (میخ پرچ آلومینیومی)
در محیط مرطوب پرچ آلومینیوم زنگ نمیزند ولی میخ فولادی آنکه در داخل پرچ باقی میماند پس از مدتی زنگ میزند و زنگ آن زیر میخ پرچ را رنگی و نامطلوب میکند. این زنگزدگی در بعضی مواقع بسیار زشت است مخصوصاً در یخچالها که از نظر بهداشتی شرایط نامطلوبی را ایجاد میکند توصیه ما در این مواقع استفاده از میخ پرچهای آلومینیوم - آلومینیوم است که جنس پرچ و میخ آن نیز آلومینیومی میباشد.
اتصال قطعات پلاستیکی
اغلب قطعات پلاستیکی در حین پرچکاری شکسته میشود. زیرا مقاومت میخهای میخ پرچ، بیشتر از مقاومت قطعات پلاستیکی است در اینصورت اگر نمیتوانید میخ پرچ با میخ کم مقاومت تهیه کنید توصیه میشود از میخ پرچ آلومینیومی با میخ آلومینیم استفاده کنید.
ورق مس و میخ پرچ مسی
در اتصال ورقهای مسی که بهعنوان قطعات دکوراتیو استفاده میشود بهتر است از میخ پرچ مسی استفاده کرد. بهکارگیری میخ پرچ آلومینیومی رنگ شده صحیح نمیباشد.
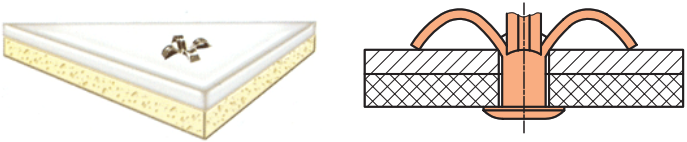
استفاده از میخ پرچهای افشان برای فوم و غیره
جهت اتصال قطعاتی که جنس قطعه پشتی آن از فوم یا جنس نرم باشد و نیاز به اتصال خیلی محکم نباشد از میخ پرچ افشان استفاده میشود. با استفاده از این میخ پرچ فشار پرچ بر روی قطعهکار در سطح وسیعتری پخش میشود. بدین ترتیب از خراب شدن قطعات و آسیبپذیری آن جلوگیری میکند (شکل 25-3)
مشکلات
علاوه بر عوامل ذکر شده ممکن است موارد دیگری برای پرچکاری ناصحیح وجود داشته باشد از جمله:
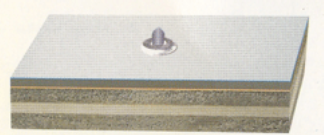
بیرون زدن میخ
گشاد بودن سوراخ یا نازک و ضعیف بودن قطعه آخری و همچنین گشاد بودن پستانک پرچکن نسبت به میخ نیز یکی از دلایل پرچکاری ناموفق است که میخ از آن بیرون میزند. (شکل 26-3)
عدم گیرایی کار یا اتصال بدون استحکام
استفاده از میخ پرچ نامناسب باعث عدم گیرایی و اتصال بدون استحکام میشود. این امر ممکن است به دلایل زیر بهوجود آید که باید برطرف شود.
بلند بودن میخ پرچ نسبت به ضخامت قطعهکار باعث میشود که قبل از عمل جمع شدن پرچ، میخ قطع شده و اتصال، استحکام لازم را نداشته باشد.
پرچ پاره شده باشد و یا قبل از اتصال کامل، میخ آن بریده شده باشد که در اینصورت باید از میخ پرچ دیگری استفاده کرد.
ممکن است در حین سوراخکاری پلیسهای ایجاد شده باشد که مانع از عمل پرچکاری شود. در اینصورت قطعه را باید پلیسهزدایی کرد و یا مته را تعویض نمود تا سوراخکاری بدون پلیسه باشد.
بریده شدن سر پرچ
بریده شدن سر پرچ اتصال را ناممکن میسازد و یکی از دلایل آن ممکن است انتخاب نامناسب پرچ باشد. که تحمل نیروی لازم جهت اتصال را نداشته باشد و با ضخامت کله پرچ در محل بریدن پرچ ناکافی باشد. به هر حال ضرورت دارد که در انتخاب پرچ تجدید نظر شود. (شکل 27-3)
|
|
ترجمه کنید (صفحهی 140 کتاب درسی)
There are a number of types of rivets, designed to meet different cost, accessibility, and strength requirements. Solid rivets are one of the oldest and most reliable types of fasteners.
روش پرچکاری
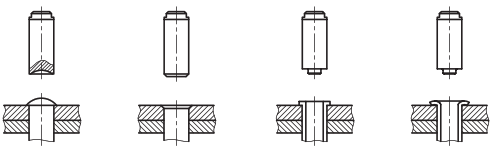
پرچکاری به سه روش انجام میشود:
1- پرسکاری
در این روش شکل مورد نظر انتهای پرچ را روی سنبهای تعبیه میکنند و در حالیکه سرپرچ را در ماتریسی معادل شکل آن قرار دادهاند سنبه را با پرس روی قطعه میکوبند.
2- دورانی
در این روش که بیشتر در مورد پرچهای توخالی یا نیمه پر قابل اجراست سنبه با شکل مورد نظر را در حال دوران و با فشار روی انتهای پرچ قرار میدهند و تا شکلگیری کامل پرچ فشار را ادامه میدهند.
3- مالشی
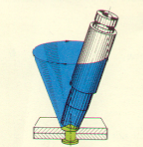
در این روش سنبه را بهصورت خارج از مرکز و با دوران فشار بر انتهای پرچ وارد میکنند تا شکل موردنظر حاصل شود. حاصل کار این روش مطلوبتر است ولی طراحی سنبه باید متناسب با مشخصات پرچ و شرایط کار باشد. (شکل 28-3)
|
|
یادآوری: فرم سنبه با انتهای پرچ بسیار مهم است و عدم توجه به آن، کار را نامتناسب و نامطلوب خواهد کرد.
روش پرچکاری پرچهای خاص
علاوه بر مطالبی که در مورد پرچکاری عنوان شد باید ویژگیهای پرچ خاص مورد توجه قرار بگیرد تا ضمن پرچکاری آن ویژگیها از بین نرود. مثلاً هرگاه پرچ بهصورت محور مورد استفاده قرار گیرد قطر سوراخ قطعهکار باید بیش از استانداردهای بیان شده باشد تا حدی که افزایش قطر پرچ پس از پرچکاری سبب تماس ساقه پرچ با قطعهکار نشود. از طرفی چنانچه ضخامت کار و قطر سوراخ قطعهکار نیز زیاد باشد ممکن است ضمن پرچکاری ساقه پرچ کمانش کند و اتصال ناقص و ساقه پرچ بهعنوان محور قابل استفاده نباشد.
در اینگونه موارد استفاده از پرچهای توخالی یا نیمه پر که قطر بیشتری دارند و پرچکاری آنها به نیروی کمتری نیاز دارد ممکن است مناسبتر باشد. در بعضی مواقع که قصد داریم قطعهها حول محور پرچ بچرخند گذاشتن واشر با سوراخ درشت بین قطعات احتمالاً کار را آسانتر خواهد کرد. در مواقعی که پرچ یک اتصال الکتریکی برقرار میکند و ممکن است قطعه از جنس باکالیت باشد چنانچه در حین پرچکاری فشار زیادی به قطعهکار وارد شود باکالیت خواهد شکست و کار معیوب خواهد شد. در این حالت استفاده از پرچهای نیمه پر و پرچکاری به روش مالشی یا چرخشی ضروری است. در مورد بکارگیری پرچ بهعنوان یک قطعه تزئینی حفظ شکل پرچ و صافی سرپرچ سبب میشود که ما توجه بیشتری به محل استقرار سر پرچ در موقع پرچکاری داشته باشیم و آنرا کاملاً صاف و پاکیزه حفظ کنیم.
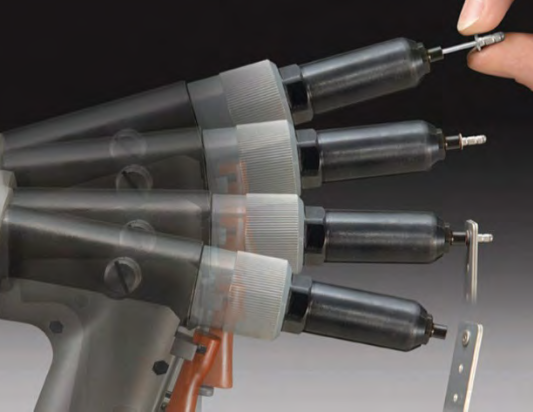
دستگاه پرچکن و روش استفاده از آن را مشاهده میکنید (شکل 29-3)
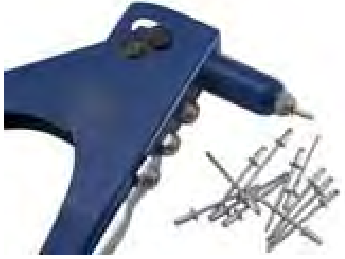
پرچهای خاص احتیاج به طراحی صحیح دارند و انتخاب درست وسیله، دقت در پرچکاری را تضمین میکند. (شکل 30-3)
فکر کنید (صفحهی 143 کتاب درسی)
جدول زیر را با مشورت هنرآموز خود تکمیل کنید.
| نام وسیله | تصویر |
|
|
|
|
|
|
|
|
|
|
|
|
| پرچ چکشی |
|
|
|
|
| پرچ میخی |
|
|
|
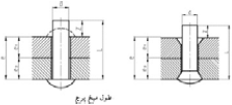
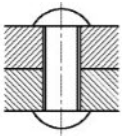
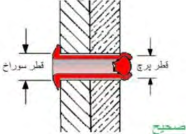
گفتگو کنید (صفحهی 144 کتاب درسی)
جدول زیر را با مشورت هنرآموز خود تکمیل کنید.
| نام وسیله | تصویر |
|
|
|
|
|
|
|
|
|
|
|
|
| پرچ پیچ و مهرهای |
|
|
|
|
| پرچ دکمهای |
|
|
|
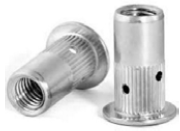
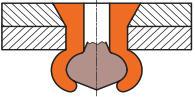
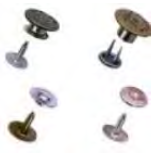
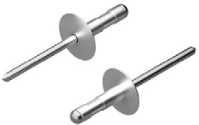
گفتگو کنید (145 کتاب درسی)
جدول زیر را با راهنمایی هنرآموز خود کامل کنید.
| نام وسیله | تصویر |
|
|
|
|
|
|
|
|
|
| لوله پرچکن |
|
| قاب پرچ |
|
|
|
شماره مربوط به تصویر برش خورده را در جدول زیر درج نمایید.
|
|
|
|
|
||||
|
|
|
|
|
||||
|
|
|
|
|
||||
|
|
|
|
|
||||
| H | G | F | E | D | C | B | A |
| 6 | |||||||
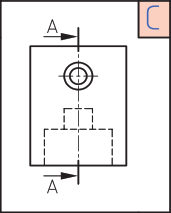
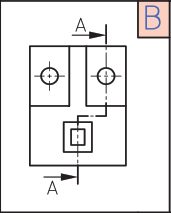
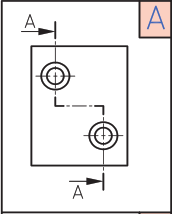
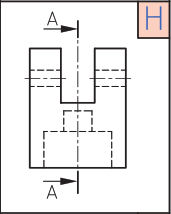
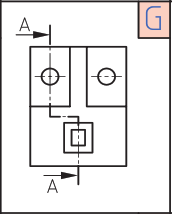
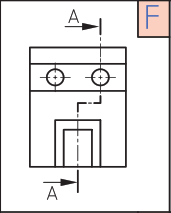
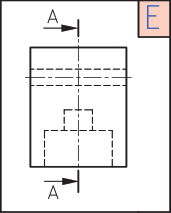
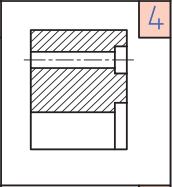
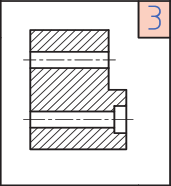
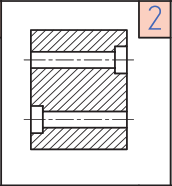
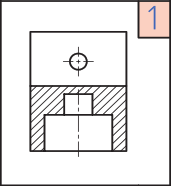
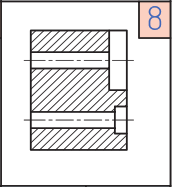
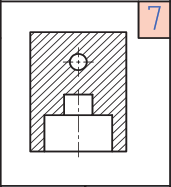
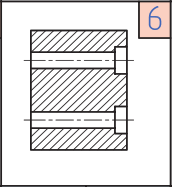
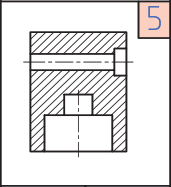
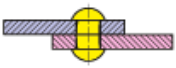
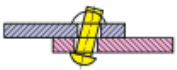
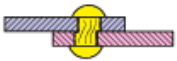
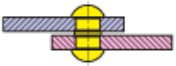
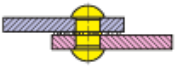
(جدول 7-3) معایب احتمالی در پرچ کاری را نشان می دهد.
| علت | شکل | خطا |
| سوراخ بزرگتر از اندازه مجاز است. |
|
بدنه میخ پرچ کج شده است و سوراخ را پر نمیکند. |
| سوراخها در یک امتداد نیستند. |
|
بدنه و سرقفلکننده میخ پرچ منحرف شده و استحکام محل اتصال کم است. |
| امتداد سوراخها نسبت به سطح کار مایل هستند. |
|
سرقفلکننده میخ پرچ دارای انحراف است. |
| قطعات اتصال از هردو طرف خزینه شدهاند. |
|
بدنه میخ پرچ بین دو قطعه اتصال جا خورده و مانع از آببندی است. |
| پلیسه و براده بین قطعات اتصال برطرف نشده است. |
|
قطعات اتصال نسبت به هم فاصله دارند و مانع از آببندی میشوند. |
| از پرچ کشها استفاده نشده است. |
|
بدنه میخ پرچ بین دو قطعه اتصال جا خورده و مانع از آببندی میشود. |
| میخ پرچ بیش از حد مجاز کوبیده شده است. |
|
لبه قطعات اتصال برجسته و ناهموار است. |
| طول میخ پرچ بزرگتر از اندازه مجاز است. |
|
سرقفل کننده بزرگ بوده و دارای پلیسه است. |
| طول میخ پرچ کوچکتر از اندازه مجاز است. |
|
سرقفلکننده کوچک بوده و استحکام محل اتصال کم است. |
مراحل انجام پرچکاری
- نقشهخوانی
- تمیز کردن سطح
- کنترل صافی قطعات
- خطکشی قطعه
- پرچکاری لولا
فعالیت کارگاهی (صفحهی 150 کتاب درسی)
اتصال قسمت شکن تخت به چارچوب اصلی توسط لولا و عمل پرچکاری پیشبینی شده است.
چون تکههای لولا در قسمت به عرض 20mm قطعات D5 و C1 نصب میشود محل سوراخهای لولا قابل انتقال روی قطعات مذکور باشد. (شکل 31-3)
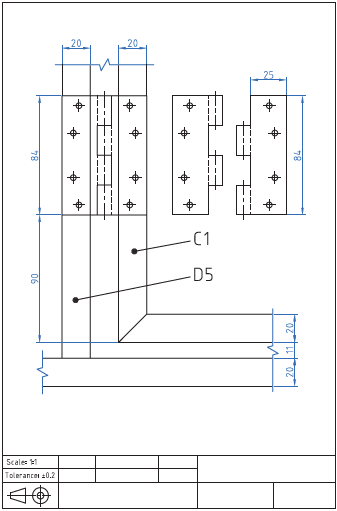
محل نصب لولا به فاصله 90mm از طرفین قطعه C1 مطابق شکل میباشد. و لقی طرفین قطعه C1 قرینه باشد که تناسب شکل حفظ شود.
با رعایت اصول فنی و نکات ایمنی قطعات را بر اساس نقشه شماره 13 زیر نظر هنرآموز محترم پرچکاری کنید.
هدف: پرچکاری مجموعه شکن به چارچوب اصلی
مشخصات قطعهکار: لولا
جنس: فولاد 37st
ابعاد: نیم ساخته
تعداد: دو جفت
تولرانس: 0/2 میلیمتر
وسایل و ابزارهای مورد نیاز:
خطکش فلزی - سوزن خطکش - کولیس ورنیه 0/05 - سوهان متوسط - وسایل تمیز کردن - وسایل روغنکاری - سنبه نشان - چکش فلزی - مته به قطر 3 میلیمتر - دریل دستی - گونیا - انبر پرچ