
درسنامه آموزشی نصب و راهاندازی مصنوعات مکاترونیکی کلاس دهم مکاترونیک
پودمان 2: پرداخت کاری ساده
دانش نوین بر این انگیزه است که تولید محصولات صنعتی با کیفیت بالا چیزی جز استفاده از روشهای خلاقانه نیست که توسط مهندسین و صنعتگران محصولات صنعتی باید اجرا شود. بدون شک تحمیل هزینهها و صرف نیروی انسانی در عدم استفاده از پیش طرحهای منطقی امری اجتناب ناپذیر است که باعث صدمه به پیکره طرحها و محصولات در صنعت میگردد. در اینجا با چگونگی پودمان پرداخت کاری که شامل (ارهکاری، سوهان کاری و سوراخ کاری) است، آشنا میشوید انتظار میرود هنگام ایجاد بنای یک طرح تولیدی متخصصین به اهمیت دقت، صحت و پایایی طرحهای ابتدایی و اولیه خود نیز توجه داشته باشند.
واحد یادگیری 2: ارهکاری
مقدمه
جداسازی قطعات از یکدیگر در حالت سرد که توسط ابزار برنده و سخت (تیغه اره) انجام میپذیرد را ارهکاری میگویند. چرا که کاربرد استفاده از این ابزار بنا به درخواست طرح در نظر گرفته میشود. بنابراین طراح چگونگی استفاده از ابزارهای جداساز را در درون طرحهای خود جستجو میکند و منطبق بر آن فرایند جداسازی قطعات را اجرا و در نهایت وسیله مناسب را انتخاب میکند. آیا به این موضوع فکر کردهاید: قطعاتی که بهصورت گرم برش داده میشوند کاربرد متفاوتی با قطعاتی دارند که در حالت سرد بریده میشوند؟
- در ادامه با انواع فرایندهای جداسازی قطعات فلزی با عنوان فعالیتهای کارگاهی تجویزی و نیمهتجویزی در کتاب درسی ارائه شده است بیشتر آشنا میشوید.
استاندارد عملکرد
پس از اتمام این واحد یادگیری هنرجویان قادر خواهند بود که قطعات را بر اساس نقشه ارهکاری کنند.
پیش نیاز و یادآوری
اندازهگذاری و اندازهگیری ابعاد قطعه، طبق نقشه، کار اجرای خطکشی روی قطعه کار بهمنظور برش و جداسازی مواد آن.
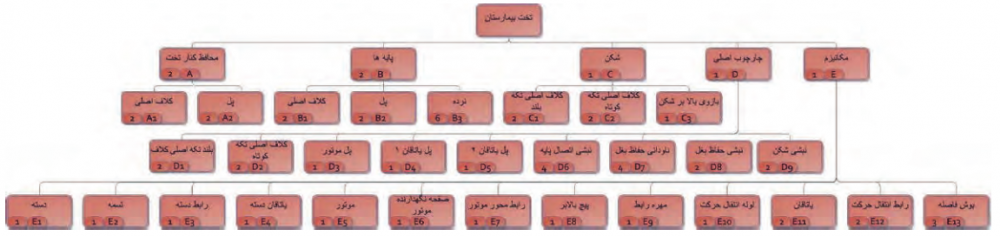
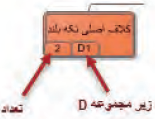
ساختاری که مشاهده میکنید، نمایشی از نحوه ارتباط بین قطعات پروژه تخت بیمارستانی است که در هنگام مونتاژ به شما کمک کند تا درک بهتری نسبت به نحوهی سوار کردن قطعات و زیرمجموعهها و همچنین درک بهتری از ارتباط الگوریتمی بین هر مجموعه با مجموعهی بالادستی و پایین دستی داشته باشید. ضمن اینکه این ساختار درختی هدایت فرایند تولید قطعات را مبنی بر تقدم و تأخر محصول بهعهده دارد به شما کمک میکند تا بتوانید در یک نگاه، نقشهها را با کدهای مشخص شده رصد کنید و فرایند تولید هر قطعه از محصول را برنامهریزی راهبردی کرده تا از پراکندگی در زمان تولید و صرف هزینههای تحمیل شده در چگونکی ساخت قطعات جلوگیری شود.
مثال:
ارهکاری
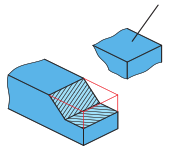
در صنعت، ساخت همهی سازههای فلزی بهصورت یکپارچه امکانپذیر نیست. بنابراین ضرورت دارد اجزای سازه فلزی مطابق نقشههای فنی برشکاری شوند. بهطور معمول برای بریدن قطعات از روشهای مکانیکی و حرارتی استفاده میشود.
برشکاری مکانیکی خود به دو دسته است الف) برشکاری بدون برادهبرداری ب) برشکاری با برادهبرداری در برشکاری بدون برادهبرداری عمل بریدن قطعات با استفاده از ابزاری مثل قیچیهای متداول دستی، اهرمی و ماشینی (گیوتین) و یا لولهبرهای دستی و ماشینی صورت میگیرد. در روش برشکاری با برادهبرداری عمل برش از طریق جداسازی مواد تشکیل دهنده قطعه توسط ابزارهای برنده از روی قطعه کار صورت میگیرد.
فکر کنید (صفحهی 60 کتاب درسی)
با فرض اینکه اجسام زیر از یک مکعب مستطیل یا استوانه درست شده باشد. مانند ردیف اول سطوح اره شده مابقی اشکال را هاشور بزنید (جدول 1-2).
|
|
|
|
|
|
|
|
|
|
|
|
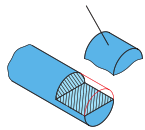
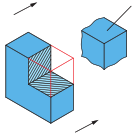
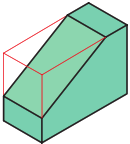
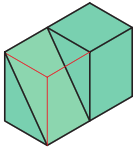
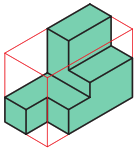
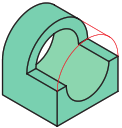
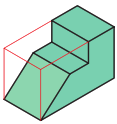
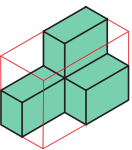
ترجمه کنید (صفحهی 61 کتاب درسی)
A saw is a tool consisting of a tough blade، wire، or chain with a hard toothed edge، used to cut through different materials (most often wood). An abrasive saw has a powered circular blade designed to cut through metal
نقشه: ساختن قطعات به نقشه نیاز دارد و از طرفی نقشه ساخت از استاندارد ISO تبعیت میکند بنابراین تأکید بر اصول و قواعد از ابتدای کار الزامی است و رعایت استاندارد به نقشهها اعتبار میدهد. به گفتهای کوتاه، نقشه زبان صنعت است و یک نقشهی خوب همهی نیازها، مانند شناساندن شکل دقیق، اندازهها، جنس، صافی سطح و ... را برآورده میسازد. نقشه میتواند یک سازنده را در مراحل کار راهنمایی کند.
کار گروهی (صفحهی 61 کتاب درسی)
همانطور که در کتاب کار و فناوری پایه هفتم فرا گرفتهاید، جدول 2 را مانند مثال B، A ترسیم کنید (رسم سه نما)
|
|
|
|
|
|
|
|
||
|
|
|
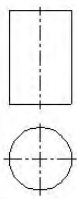
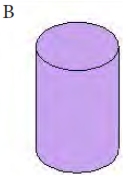
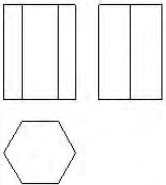
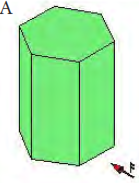
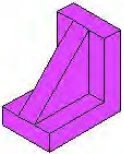
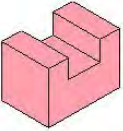
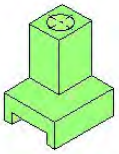
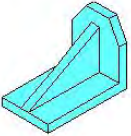
تحقیق (صفحهی 62 کتاب درسی)
جدول زیر را با توجه به شمارهی تصاویر کامل کنید.
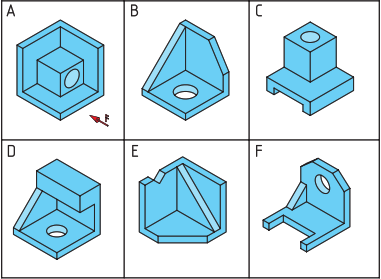
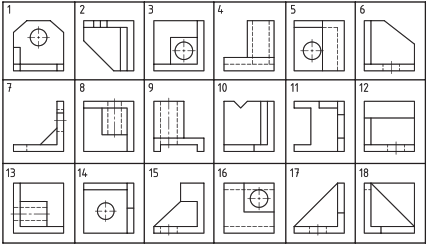
| F | E | D | C | B | A | نماها / شمارهها | |
| 3 | نمای روبهرو | ||||||
| 8 | نمای بالا | ||||||
| 13 | نمای جانبی | ||||||
تحقیق (صفحهی 63 کتاب درسی)
جدول زیر را با توجه به شماره تصاویر کامل کنید. (به مثال توجه کنید)
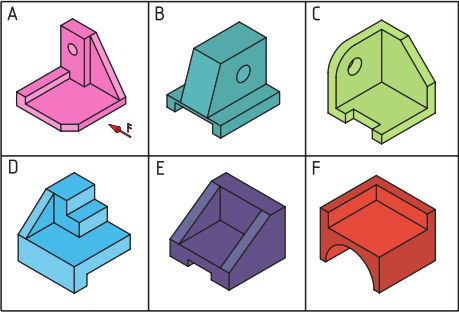
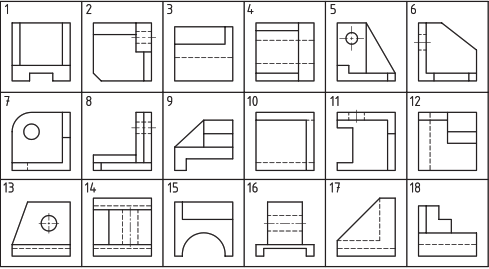
| F | E | D | C | B | A | نماها / شمارهها | |
| 8 | نمای روبهرو | ||||||
| 2 | نمای بالا | ||||||
| 5 | نمای جانبی | ||||||

ترجمه کنید (صفحهی 64 کتاب درسی)
The activity of engineering drawing produces documents called engineering drawings. More than merely the drawing of pictures، it is also a graphical language that communicates ideas and information from one mind to another.
کار گروهی (صفحهی 64 کتاب درسی)
جدول زیر را تکمیل کنید.
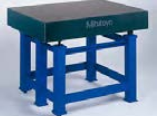
ابزارهای مورد استفاده برای خطکشی:
| نام ابزار | کاربرد | تصویر |
| میز خطکشی | خطکشی قطعات |
|
| صفحه صافی |
|
|
| اندازهگیری طولهای بلند |
|
|
|
|
||
| سوزن خطکش پایهدار کولیس پایهدار |
خطکشی و اندازهگیری |
|
|
|
||
|
|
||
| اندازهگیری قطر داخلی، ضخامت جداره، عمق سوراخ |
|
|
|
|
||
| زاویهسنج ساده |
|
|
| مشخص کردن محل سوراخ و مسیر برش |
|
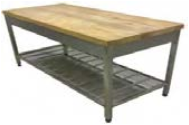
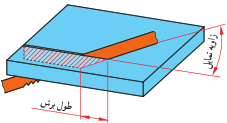
برای برش فلزات کمحجم با مقاطع کوچک و تعداد محدود از کمان اره و برای برش فلزات پرحجم با مقاطع بزرگ از ماشین اره استفاده میشود. (شکل 3-2) و (شکل 4-2)
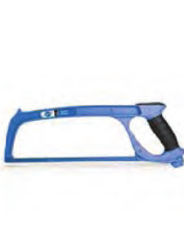
|
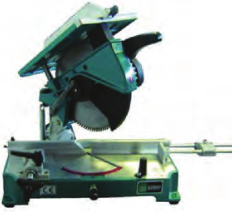
|
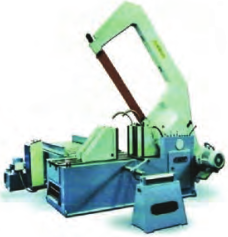
|
ترجمه کنید (صفحهی 66 کتاب درسی)
A hacksaw is a fine-toothed saw، originally and principally for cutting metal. They can also cut other materials، such as plastic and wood.
گفتگو کنید (صفحهی 66 کتاب درسی)
برای ساخت قطعاتی مطابق شکل زیر به روش ارهکاری به جهت داشتن کمترین دور ریز، جانمایی قطعات را بر روی تسمه داده شده مشخص و مسیر اره را نمایش دهید. (شکل 5-2)
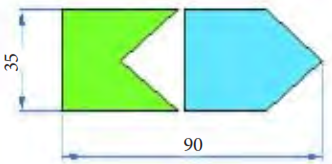
فرایند ارهکاری:
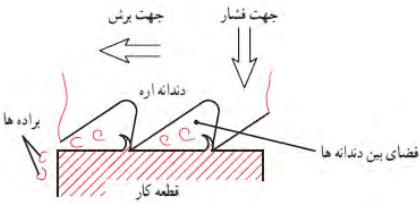
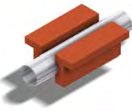
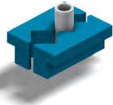
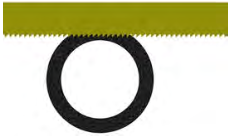
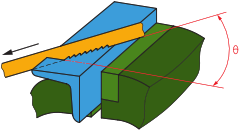
مطابق شکل زیر در ارهکاری دو نیرو لازم است. (شکل 6-2)
1- نیروی عمودی یا فشاری
2- نیروی افقی یا برشی
|
|
|
|
|
|
|
|
|
|
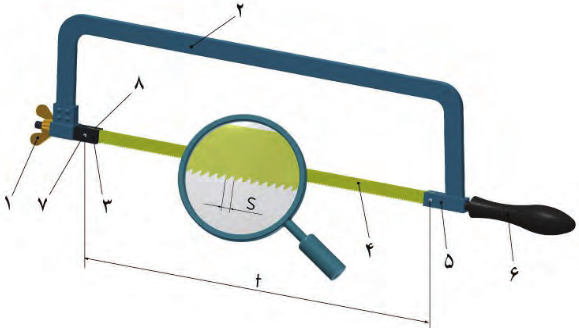
قسمتهای مختلف کمان اره: (شکل 7-2)
1- مهره خروسک
2- کمان
3- فک متحرک
4- تیغ اره
5- فک ثابت
6- دسته
7- اشپیل
8- شیارها
فکر کنید (صفحهی 68 کتاب درسی)
با توجه به شکل 7-2 جدول زیر را تکمیل نمایید (جدول 7-2)
| شماره | وظیفه هر قسمت |
| 1 | |
| 2 | نگهداری تیغهی اره |
| 3 | |
| 4 | |
| 5 | |
| 6 | |
| 7 | نگهداری سر تیغهی اره |
| 8 |
مراحل انجام کار در ارهکاری
1- نقشهخوانی
2- تمیز کردن سطح قطعات
3- کنترل صافی قطعات
4- رسم مسیر برش
5- سنبه نشان زدن
6- بستن قطعهکار
7- ارهکاری
فعالیت کارگاهی (صفحهی 70 کتاب درسی)
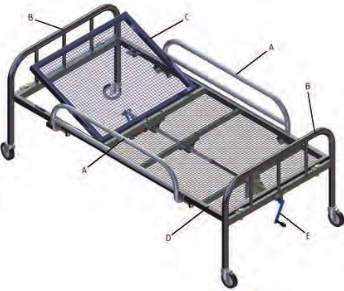
پروژه در نظر گرفته شده برای فعالیت کارگاهی در پودمان فلزکاری و هتلینگ بیمارستانها ساخت تخت بیمارستانی در مقیاس 1/2 میباشد.
شکل ارائه شده، زیر مجموعههای اصلی تخت را معرفی میکند. برای آشنایی بیشتر در شناخت اجزای تخت مشاهده فیلم مونتاژ اجزا که در منابع کمک آموزشی پیوست شده میتواند مؤثر باشد. (شکل 8-2)
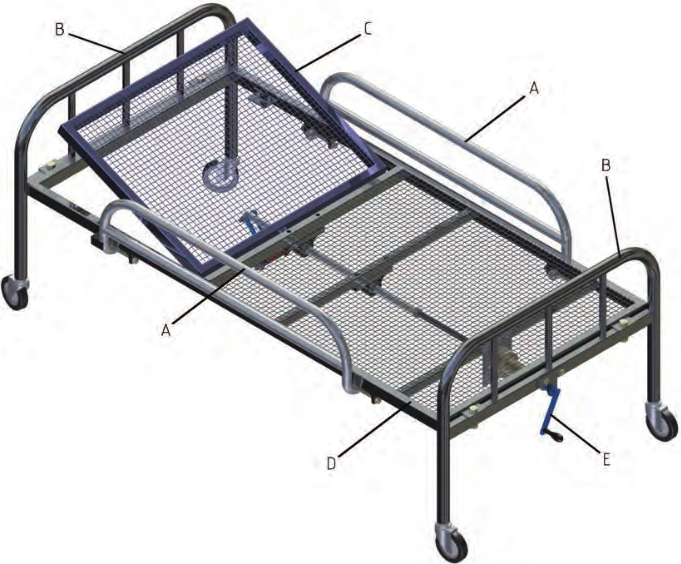
A- محافظ کنار تخت (دو عدد)
B- پایه (دو عدد)
C- شکن (قسمت قابل خم شدن تخت)
D- چارچوب اصلی
E- مکانیزم بالابر
لازم به یادآوری است که: هر نوع فعالیت کارگاهی نیازمند نظم و دقت و رعایت اصول فنی و نکات ایمنی متناسب با فعالیت در حال اجرا میباشد و موارد یاد شده در قسمت نظری هر یک از کارها بیان شده است.
تذکر 1: انحراف مجاز اندازهها در ارهکاری قطعات $\pm 1mm$ در نظر گرفته شده است.
تذکر 2: پس از ارهکاری هر قطعه شماره هنرجو و شماره یا کد قطعه روی آن درج گردیده و یا بر چسب زده شود.
تذکر 3: پس از ارهکاری هر قطعه پلیسههای آن توسط سوهان بر طرف شود تا موجب آسیب نگردد.
فعالیت کارگاهی: ارهکاری لوله (محافظ کنار تخت) (صفحهی 71 کتاب درسی)
قطعات A1 و A2 را بر اساس ابعاد مندرج در جدول زیر خطکشی و پس از کنترل توسط هنرآموز ضمن رعایت نکات فنی و اصول ایمنی ارهکاری کنید. (شکل 9-2)
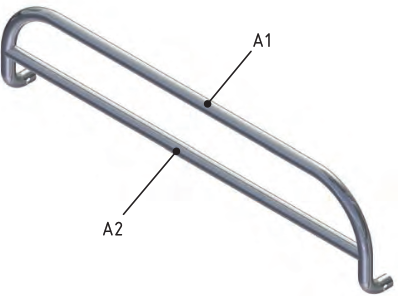
هدف: ارهکاری قطعات A1 و A2 از مجموعه مکانیزم تخت بیمارستانی
مشخصات قطعه کار:
1- لوله A1 - لوله A2 (جنس: 37st)
ابعاد: طبق جدول
تعداد: A1 دو عدد و A2 دو عدد
تولرانس: $\pm 1$ میلیمتر
وسایل و ابزارهای مورد نیاز
1- کمان اره 2- متر نواری فلزی 3- میز کار 4- گیره موازی 5- کولیس ورنیه 0/05 6- سوهان متوسط 7- لب گیره مناسب 8- وسایل تمیز کردن 9- وسایل روغنکاری
تذکر: جدول زیر قطعات مورد نیاز برای هر یک از نگهدارندههای بغل را نشان میدهد.
| شماره قطعه | مواد اولیه | طول مورد نیاز | اسم قطعه | تعداد |
| A1 | لوله $\varnothing \,21\times 2/3$ | 1026 | کلاف اصلی | 1 |
| A2 | لوله $\varnothing \,21\times 2/3$ | 703 | پل | 1 |
فعالیت کارگاهی: ارهکاری لوله و قوطی (پروفیل) (صفحهی 73 کتاب درسی)
ارهکاری لوله و قوطی (پروفیل)
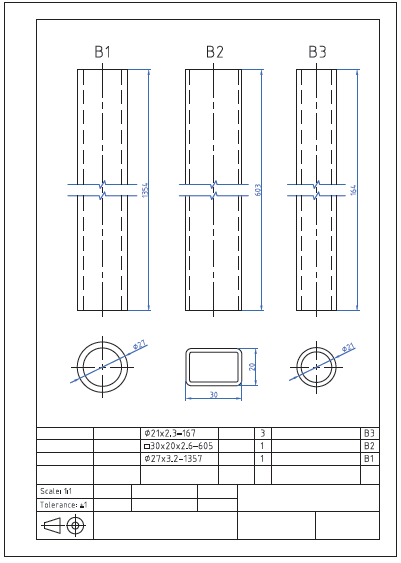
قطعات B1 و B2 و B3 را بر اساس ابعاد مندرج در جدول زیر خطکشی و پس از کنترل توسط هنرآموز ضمن رعایت نکات فنی و اصول ایمنی ارهکاری کنید. (شکل 10-2)
هدف: ارهکاری قطعات B1 و B2 و B3 از مجموعه مکانیزم تخت بیمارستانی
مشخصات قطعهکار: 1- لوله B1 یک عدد 2- قوطی B2 تعداد: یک عدد 3- لوله B3 تعداد: سه عدد
ابعاد: طبق جدول تولرانس: $\pm 1$ میلیمتر
وسایل و ابزارهای مورد نیاز:
1- کمان اره 2- متر نواری فلزی 3- میز کار 4- گیره موازی 5- کولیس ورنیه 0/05 6- سوهان متوسط 7- لب گیره مناسب 8- وسایل تمیز کردن 9- وسایل روغنکاری
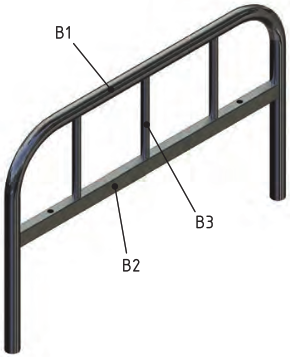
تذکر: جدول زیر قطعات مورد نیاز برای هر یک از پایهها را نشان میدهد.
| شماره قطعه | مواد اولیه | طول مورد نیاز | اسم قطعه | تعداد |
| B1 | لوله $\varnothing \,27\times 3/2$ | 1357 | کلاف اصلی | 1 |
| B2 | آهن قوطی $30\times 20\times 2/6$ | 605 | پل | 1 |
| B3 | لوله $\varnothing \,21\times 2/3$ | 167 | نرده | 3 |
فعالیت کارگاهی: ارهکاری تسمه و قوطی (پروفیل) (صفحهی 74 کتاب درسی)
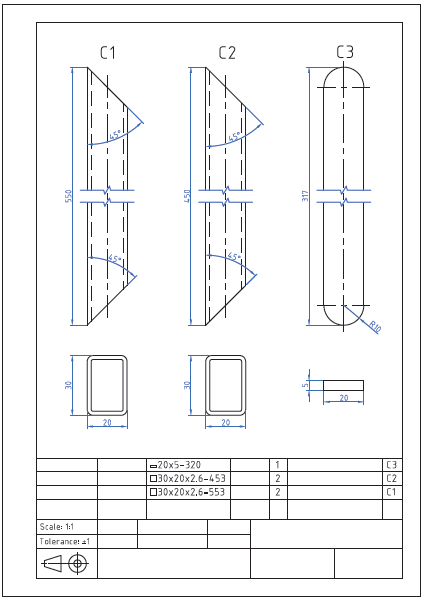
قطعات C1 و C2 و C3 را بر اساس ابعاد مندرج در جدول زیر خطکشی و پس از کنترل توسط هنرآموز ضمن رعایت نکات فنی و اصول ایمنی ارهکاری کنید. (شکل 11-2)
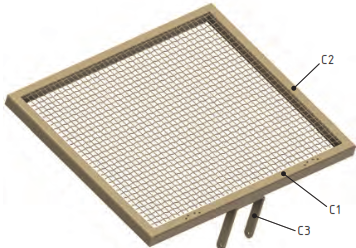
هدف: ارهکاری قطعات C1 و C2 و C3 از مجموعه مکانیزم بیمارستانی
مشخصات قطعهکار: قوطی C1: دو عدد- قوطی C2: دو عدد- تسمه C3: یک عدد
ابعاد: طبق جدول
تولرانس: $\pm 1$ میلیمتر
وسایل و ابزارهای مورد نیاز: 1- کمان اره 2- متر نواری فلزی 3- میز کار 4- گیره موازی 5- کولیس ورنیه 0/05 6- سوهان متوسط 7- لب گیره مناسب 8- وسایل تمیز کردن 9- وسایل روغنکاری
| شماره قطعه | مواد اولیه | طول مورد نیاز | اسم قطعه | تعداد |
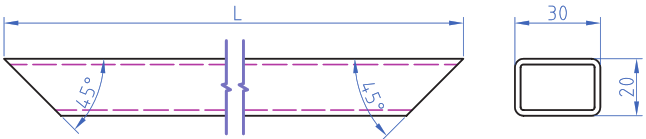
| C1 | آهن قوطی $30\times 20\times 2/6$ | 553 | کلاف اصلی تکه بلند | 2 |
| C2 | آهن قوطی $30\times 20\times 2/6$ | 453 | کلاف اصلی تکه کوتاه | 2 |
| C3 | تسمه $20\times 5$ | 320 | بازوی بالابر شکن | 1 |
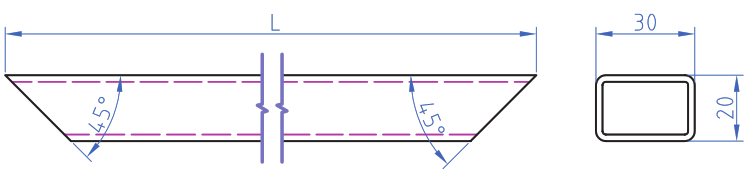
در ارهکاری قطعات C1 و C2 انتهای آنها بهصورت 45 درجه (فارسیبر) بریده شود. (شکل 12-2)
فعالیت کارگاهی: ارهکاری قوطی (پروفیل) و نبشی و ناودانی- قطعات چارچوب اصلی (صفحهی 75 تا 76 کتاب درسی)
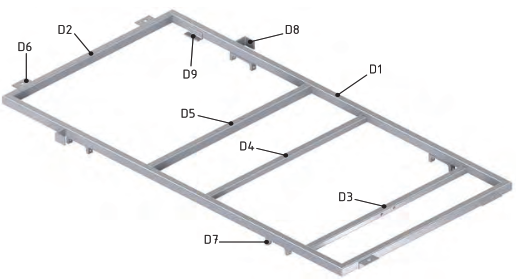
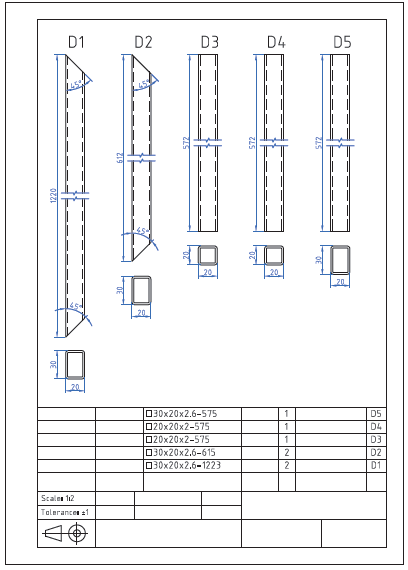
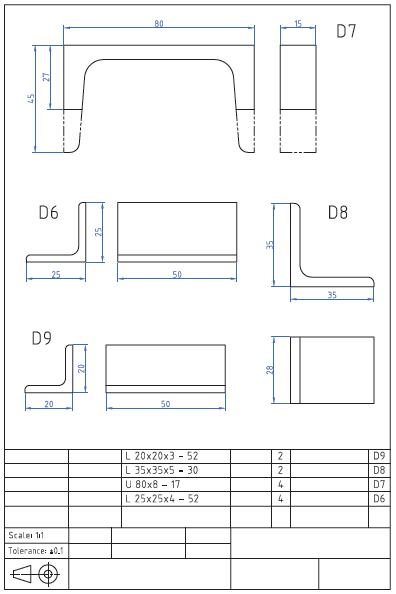
قطعات D1,D2,D3,D4,D5,D6,D7,D8,D9 را بر اساس ابعاد مندرج در جدول زیر خطکشی و پس از کنترل توسط هنرآموز ضمن رعایت نکات فنی و اصول ایمنی ارهکاری کنید. (شکل 13-2)
هدف: ارهکاری قطعات D1,D2,D3,D4,D5,D6,D7,D8,D9 از مجموعه مکانیزم تخت بیمارستانی
مشخصات قطعهکار:
1- قوطی D1- قوطی D2- قوطی D3- قوطی D4- قوطی D5- نبشی D6- ناودانی D7- نبشی D8- نبشی D9
ابعاد: طبق جدول تعداد: طبق جدول جنس 37st
تولرانس: $\pm 1$ میلیمتر
وسایل و ابزارهای مورد نیاز: 1- کمان اره 2- متر نواری فلزی 3- میز کار 4- گیره موازی 5- کولیس ورنیه 0/05 6- سوهان متوسط 7- لب گیره مناسب 8- وسایل تمیز کردن 9- وسایل روغنکاری
| شماره قطعه | مواد اولیه | طول مورد نیاز | اسم قطعه | تعداد |
| D1 | آهن قوطی $30\times 20\times 2/6$ | 1223 | کلاف اصلی تکه بلند | 2 |
| D2 | آهن قوطی $30\times 20\times 2/6$ | 615 | کلاف اصلی تکه کوتاه | 2 |
| D3 | آهن قوطی $20\times 20\times 2$ | 575 | پل موتور | 1 |
| D4 | آهن قوطی $20\times 20\times 2$ | 575 | پل یاتاقان 1 | 1 |
| D5 | آهن قوطی $30\times 20\times 2/6$ | 575 | پل یاتاقان 2 و محل نصب لولای شکن | 1 |
| D6 | نبشی $25\times 25\times 4$ | 52 | نبشی اتصال به پایه | 4 |
| D7 | ناودانی $80\times 8$ | 17 | ناودانی نگهدارنده حفاظ بغل | 4 |
| D8 | نبشی $35\times 35\times 5$ | 30 | نبشی نگهدارنده حفاظ بغل | 2 |
| D9 | نبشی $20\times 20\times 3$ | 52 | نبشی تکیهگاه شکن | 2 |
در ارهکاری قطعات D1 و D2 انتهای آنها بهصورت 45 درجه (فارسیبر) بریده شود (شکل 14-2)
واحد یادگیری 3: سوهانکاری
مقدمه
سوهان یک وسیلهی نسبتاً قدیمی و ابتدایی است که صنعتگران از دیرباز تاکنون در ساخت محصولات خود از آن بهره بردهاند. سوهانها کاربردهای گستردهای در صنعت دارند که منجر به ساخت طیف وسیعی از انواع آن گردیده است. کاربرد انواع آن با شکل و فرمهای مختلف در (تیزیگیری، مسطحکاری، فرمکاری و گونیایی قطعات کمحجم و...) همچنین قطعاتی که در دسترس ماشینآلات نمیباشند را کارآمد نشان داده است. ایجاد نوعی تنوع در انواع آج و مقاطع سوهان که به مرور در تاریخ صنعتی با فراگرد و نیاز صنعتگران پدید آمده در اشکال و اندازههای متفاوت نیز ساخته و تولید شدهاند. که در ادامه با کاربرد و انواع آنها آشنا میشوید.
پیش نیاز و یادآوری
استفاده از ابزارهای کنترلی و اندازهگیری
استاندارد عملکرد
پس از اتمام این واحد یادگیری هنرجویان قادر خواهند بود که قطعات فلزی و غیر فلزی را بر اساس نقشه سوهانکاری نموده و آماده کنند.
سوهانکاری
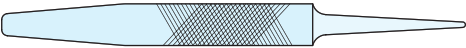
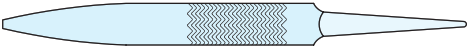
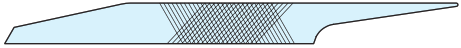
سوهانکاری یکی از روشهای برادهبرداری از سطوح مستوی، زاویهدار و منحنی میباشد. که میتواند بهوسیله دست یا ماشین انجام گیرد. روش سوهانکاری در مواردی که تعداد قطعه کم و یا فرم پیچیده باشد بیشتر بهکار میآید. (جدول 8-2)
| شماره | نام | مقطع سوهان | تصویر سوهان |
| 1 | تخت |
|
|
| 2 | چهارگوش |
|
|
| 3 | سه گوش |
|
|
| 4 | گرد |
|
|
| 5 | نیمگرد |
|
|
| 6 | چاقویی |
|
|









ترجمه کنید (صفحهی 79 کتاب درسی)
A file is a metalworking، woodworking and plastic working tool used to cut fine amounts of material. Most files have a narrow، pointed tang at one end to which a handle can be fitted.
فکر کنید (صفحهی 80 کتاب درسی)
نام سوهان مناسب برای هر قطعه را انتخاب کنید و در زیر اشکال معرفی شده بنویسید. (جدول 9-2)
|
|
|
|
|
|
|
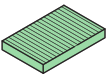
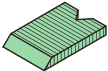
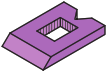

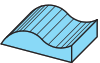

صنعتگران برای مسطح کردن سطوح ناهموار قطعات تولیدی خود از روشهای مختلفی استفاده میکنند. سوهانکاری یکی از فعالیتهای برادهبرداری است که بهمنظور تسطیح، گونیایی و پلیسهگیری قطعات فلزی و غیرفلزی با حجمی محدود بهمنظور رفع مشکلات ناشی از عدم انطباق قطعات، مونتاژ و بهمنظور تسریع و سهولت در انجام فعالیتهای کارگاهی انجام میگیرد. (شکل 15-2)
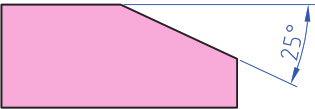
|
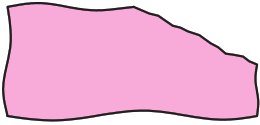
|
به هم خوراندن: تکمیل و بازرسی نهایی از فعالیتهایی که قبلاً روی قطعات کار بهمنظور قرارگیری یکنواخت سطوح انجام میپذیرد را خوراندن میگویند. کنترل سطوح قرارگیری در حالت سکون یا لغزش باید بهگونهای باشد که نقاط قرارگیری بهصورت یکنواخت با هم تماس پیدا کنند. (شکل 16-2)
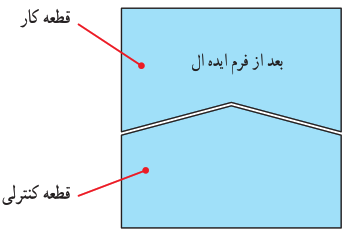
|
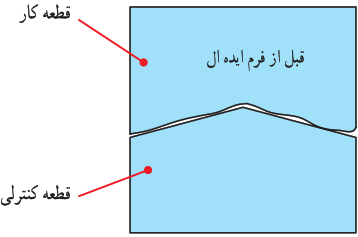
|
تفسیر سناریوی ابعاد برداری از روی نقشه کار:
تفسیر اندازههای نقشه، به جهت بررسی موارد زیر انجام میگیرد:
1- نظم در ردیف مرتبهی اندازه 2- اولویت هر مرتبه و درجه اهمیت آن 3- موقعیت اندازهها نسبت به سطوح مبنا 4- تهیه ابزار مناسب جهت انتقال اندازهها، بنابراین برای جانمایی مناسب اندازهها در جهات مختلف باید بررسی گردد تا ابزار برادهبرداری در مسیر از پیش تعیین شده وظیفهی خود را بهدرستی انجام دهد. برای ثبت اطلاعات اندازه، جدول 11-2 پیشنهاد میگردد که تصاویر درج شده در شکل 17-2 را مورد ارزیابی قرار میدهد.
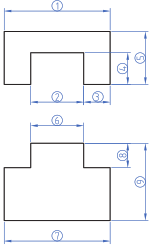
|
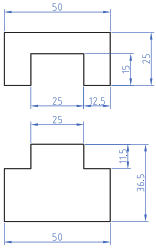
|
مرتبه اندازه
برای انتقال اندازههای عملکردی از روی نقشه کار به روی قطعهکار (جانمای اندازهها) نیاز به تشخیص و تعیین شاکلهها و جهت برُداری آنها داریم. کُد دادن به اندازهها بهمنظور طبقهبندی درجه اهمیت و اولویت شاکلهها را مرتبهی اندازه مینامیم.
نظم در ردیف مرتبهی اندازه
در این فعالیت پس از تعیین اندازههای عملکردی، وجود نظم در کدها باعث ردیابی بهتر اندازهها صورت میگردد. برخی مواقع اشتباه در روند کدگذاری و عدم نظم در مرتبهها، مشکلاتی را بهوجود میآورد که وجود شمارههای سازمان یافته میتواند از تداخل مدارک تهیه شده و مخفی شدن از دید در ادامه کار جلوگیری کند. (شکل 18-2)
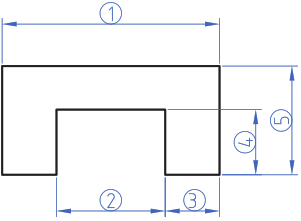
گفتگو کنید (صفحهی 82 کتاب درسی)
اهمیت اندازهها
1- ابتدا یک کپی از نقشه تهیه کرده و با حذف عدد اندازهی آن اقدام به جایگزینی کد مرتبهها مینماییم.
2- هر اندازه از نقطه شروع، خلاف حرکت عقربه ساعت کد میگیرد. کدها بنابه نیاز در تصاویر دیگر ادامه مییابند.
درجه اهمیت اندازهها به لحاظ کیفی
منظور از درجه اهمیت کیفی، میزان دقت یک اندازه نسبت به دیگر اندازهها است. (بحرانی CR، مهم IM و معمولی NO)
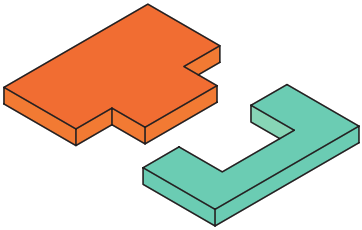
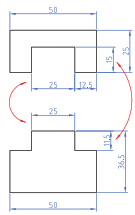
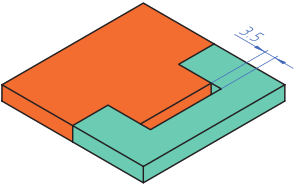
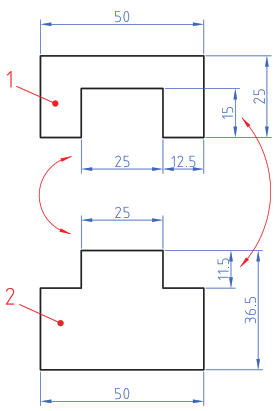
البته در این مبحث فعالیت اول یعنی خطکشی و سوهانکاری روی قطعه کار بیشتر مورد بررسی قرار میگیرد و کاربرد فعالیت دوم در مونتاژ قطعات است که در آینده به آن میپردازیم. (شکل 19-2)
|
|
|
تحقیق (صفحهی 82 کتاب درسی)
با توجه به اهمیت اندازه دو قطعه در حالت مونتاژ شکل 19-2، ارتباط بین آنها را بررسی کرده و در جدول زیر درج کنید.
| قطعه 1 | قطعه 2 | |||
| مقدار اندازه | اهمیت اندازه | مقدار اندازه | اهمیت اندازه | توضیحات |
| 25 | CR | 25 | CR | اندازه سوراخ قطعه 1 باید بزرگتر از اندازه میله 2 باشد |
| IM | 11/5 | IM | اختلاف فاصله 3/5 جهت مونتاژ | |
| NO | 50 | NO | تأثیری در مونتاژ ندارد | |
مبنای عملکرد خطکشی روی قطعهکار
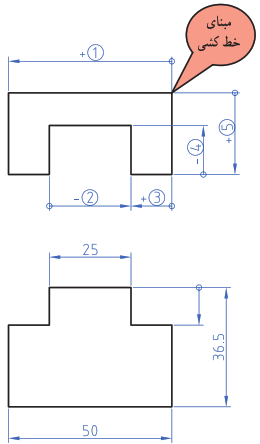
پروسه آمادهسازی قطعهکار قبل از اجرای عملیات سوهانکاری مستلزم مراحلی است که دارای اهمیت زیادی میباشد. به افزایش و کاهش بردارها در (شکل 20-2) توجه کنید.
|
|
پرسش (صفحهی 83 کتاب درسی)
با مشورت هنرآموز خود فرم گزارش تهیه کنید:
1- چه مفهومی در کمیتهای برداری تصویر (ب) وجود دارد.
2- ارتباط اندازهها را با تصویر مقابل مقایسه کنید.
جدول را با عبارات (NO، IM، CR) اندازه بحرانی، مهم و معمولی تکمیل کنید: (جدول 11-2)
| کد اندازه | درجه اهمیت | اندازه روی نقشه | توضیحات |
| 1 | NO | 50 | |
| 2 | CR | 25 | |
| 3 | |||
| 4 | IM | 15 | |
| 5 | |||
| 6 | CR | ||
| 7 | |||
| 8 | |||
| 9 |
مراحل انجام کار در سوهانکاری
1- نقشهخوانی
2- تمیز کردن سطح قطعات
3- کنترل صافی قطعات
4- خطکشی قطعهکار
5- بستن قطعهکار
6- سوهانکاری
پرسش (صفحهی 85 کتاب درسی)
آمادهسازی قطعات قبل از عملیات سوهانکاری
به سؤالات زیر پاسخ دهید.
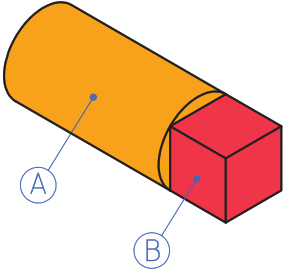
الف) استوانه فلزی مانند (شکل 21-2) را در اختیار داریم. قسمت B چگونه ایجاد شده است؟
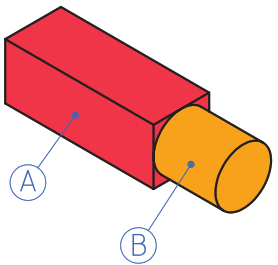
ب) چارپهلوی فلزی مانند (شکل 22-2) را در اختیار داریم. قسمت B چگونه ایجاد شده است؟
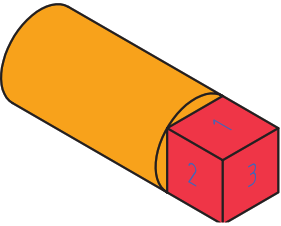
پ) شمارهها الویت سطوح سوهانکاری را نشان میدهد. (شکل 23-2) مراحل انجام سوهانکاری را توضیح دهید.
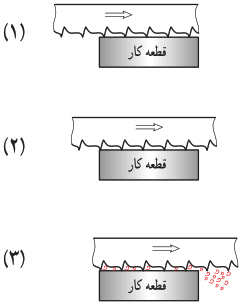
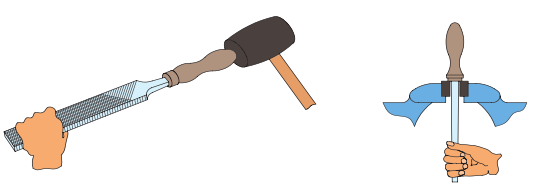
سوهان، ابزاری برای انجام عمل برادهبرداری است. با لبههای برندهای که دارد در یک عمل رفت رو به جلو براده را از روی سطح قطعه کار جدا کرده و با در اختیار داشتن آن در لابهلای دندانهها پس از طی مسیری محدود و عبور از روی سطح قطعه کار براده را به بیرون از قطعه کار هدایت میکند که در یک عمل برگشت رو به عقب مجدداً آماده انجام این فعالیت برادهبرداری میشود. (شکل 24-2)
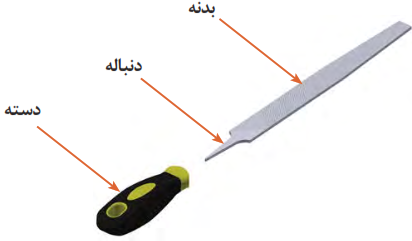
سوهان از سه قسمت مختلف تشکیل میشود.
1. بدنه: که قسمت اصلی سوهان را تشکیل میدهد و از جنس فولاد ابزار آلیاژی کرمدار، فولاد ابزارسازی، فولاد پرکربن ساخته میشود. سطوح سوهان که از آن برای برادهبرداری استفاده میشود سختکاری میشود. روی سطوح سوهان دندانه دندانه شده که از آن برای برادهبرداری استفاده میشود.
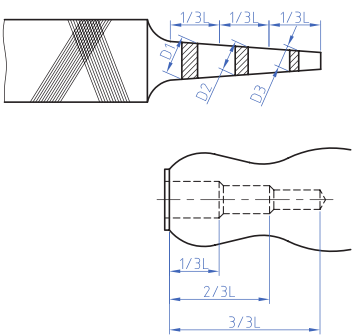
2. دنباله سوهان: که برای جازدن دسته روی آن استفاده میشود. سختکاری نمیشود.
3. دسته سوهان: که روی دنباله مستقر میشود معمولاًً چوبی یا پلاستیکی ساخته میشود تا به دست آسیب نرسانده و نرم باشد. (شکل 25-2)
اصول فنی در انجام سوهانکاری
برای انجام سوهانکاری مطابق زیر عمل شود.
1- انتخاب سوهان: با توجه به نقشهی کار، سوهان مناسب از نظر اندازه، شمارهی آج، تعداد آج و فرم مقطع را انتخاب کنید.
2- تنظیم ارتفاع گیره: با در نظر گرفتن طول قد، ارتفاع گیره را تنظیم کنید.
توجه: مناسبترین ارتفاع سطح گیره ارتفاعی است که 50 تا 80 میلیمتر پایینتر از آرنج قرار داشته باشد.
3- بستن قطعه کار: قطعهکار را در داخل گیره و در وسط آن و بهصورت کوتاه و کاملاً محکم ببندید.
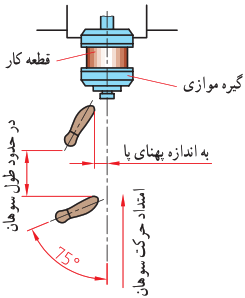
4- نحوهی ایستادن: ایستادن صحیح در پای گیره موجب کارایی بیشتر و خستگی فیزیکی کمتر میشود. بنابراین برای نیل به این هدف لازم است:
الف) پای چپ را بهگونهای روی زمین قرار دهید که زاویهای در حدود 30 درجه نسبت به خط محور گیره داشته باشد.
ب) پای راست را بهاندازهی تقریبی طول سوهان نسبت به پای چپ فاصله داده و بهگونهای روی زمین بگذارید که زاویهای حدود 75 درجه نسبت به خط محور گیره داشته باشد (شکل 26-2)
|
|
توجه: این روش ایستادن برای افراد راست دست مناسب است.
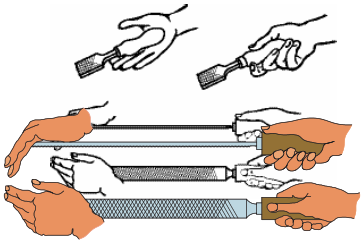
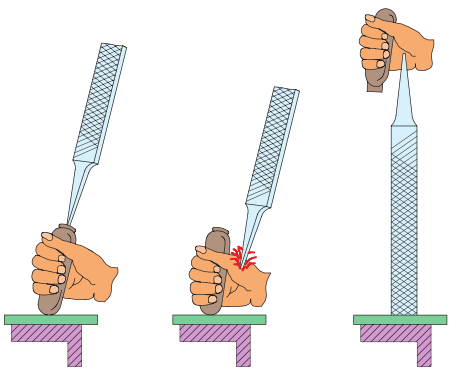
5- گرفتن سوهان: سوهان را بهگونهای در دست راست گرفته که اولاً دستهی آن در گودی دست راست قرار گرفته و انگشت شست در بالای دسته باشد. (شکل 28-2)
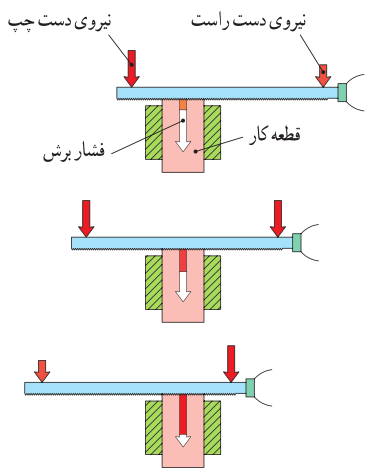
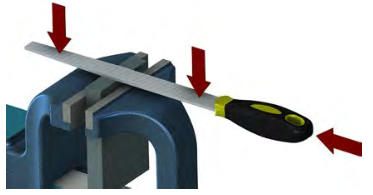
6- وضعیت نیروها: مطابق شکل با دست چپ نیروی عمودی و بهوسیلهی دست راست دو نیروی افقی و عمودی به سوهان وارد میشود. مجموع دو نیروی عمودی دست راست و دست چپ باعث فرو رفتن آج سوهان در قطعهکار میشود. ضخامت براده به مقدار این نیروها بستگی دارد، یعنی هر چه مقدار این نیروها بیشتر باشد ضخامت براده (عمق براده) نیز بیشتر از آنجا که در حین سوهانکاری فاصله دو نیروی دست راست و چپ نسبت به وسط قطعهکار در حال تغییر است و از طرفی برای ایجاد تعادل لازم است گشتاور دو نیروی عمودی نسبت به وسط قطعهکار با هم مساوی باشند، لذا مقدار دو نیروی عمودی در مسیر سوهانکاری کم و زیاد میشوند تا سوهان از روی کار بلند نشود، همچنین باید دو نیروی مذکور در یک صفحه قرار داشته باشند (شکل 29-2)
ترجمه کنید (صفحهی 88 کتاب درسی)
Filing is a material removal process in manufacturing. Similar، depending on use، to both sawing and grinding in effect، it is functionally versatile، but used mostly for finishing operations.
تحقیق (صفحهی 89 کتاب درسی)
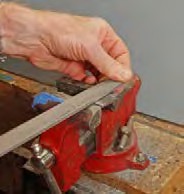
جدول زیر را تکمیل نمایید. (جدول 12-2)
| شماره | نام سوهان | کاربرد | تصویر |
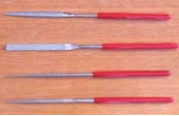
| 1 | سوهان کیفی | برادهبرداری ظریف |
|
| 2 |
|
||
| 3 | سوهان با مقطع لوزی | گوشههای تند |
|
| 4 |
|
||
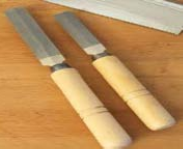
| 5 | سوهان چاقویی | گوشههای تند |
|
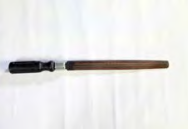
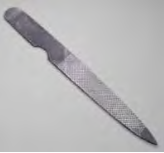
تحقیق (صفحهی 90 کتاب درسی)
جدول زیر را تکمیل نمایید. (جدول 13-2)
| شماره | نام و کاربرد | شکل |
| 1 | سوهان کیفی |
|
| 2 |
|
|
| 3 | سوهان با مقطع لوزی |
|
| 4 |
|
|
| 5 |
|
|
| 6 | سوهان تخت برای سطوح مستوی |
|
| 7 | سوهان سهگوش برای سطوح زاویهای |
|
| 8 |
|
فعالیت کارگاهی: سوهان کاری لوله (صفحهی 91 کتاب درسی)
هدف: سوهانکاری دو سر قطعات A1 و A2 و گونیا کردن و اندازه نمودن طول آنها (شکل 30-2)
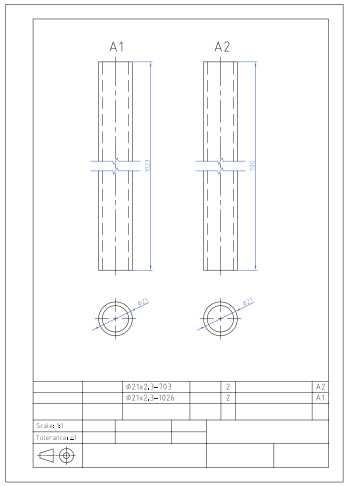
مشخصات قطعهکار: A1 لوله ارهکاری شده - A2 لوله ارهکاری شده
جنس: فولاد 37st
ابعاد: خروجی قسمت ارهکاری
تعداد: از هر کدام دو عدد
تولرانس: $\pm 1$ میلیمتر
وسایل و ابزارهای مورد نیاز: 1- متر نواری فلزی 2- خطکش فلزی 3- کولیس ورنیه 0/05 4- سوزن خطکش پایهدار 5- میز کار 6- گیره موازی 7- سوهان متوسط 8- لب گیره مناسب 9- وسایل تمیز کردن 10- وسایل روغنکاری
فعالیت کارگاهی (صفحهی 94 کتاب درسی)
با رعایت اصول فنی و نکات ایمنی قطعات را بر اساس نقشه شماره 2 سوهانکاری کنید. (شکل 35-2)
فعالیت کارگاهی (صفحهی 95 کتاب درسی)
با رعایت اصول فنی و نکات ایمنی قطعات را بر اساس نقشه شماره 3 سوهانکاری کنید. (شکل 36-2)
فعالیت کارگاهی (صفحهی 96 و 97 کتاب درسی)
با رعایت اصول فنی و نکات ایمنی قطعات را بر اساس نقشه شماره 1-4 سوهانکاری کنید (شکل 37-2)
با رعایت اصول فنی و نکات ایمنی قطعات را بر اساس نقشه شماره 2-4 سوهانکاری کنید (شکل 38-2).
واحد یادگیری 4: سوراخکاری
مقدمه
سوراخکاری شامل دو فرایند (برادهبرداری) و (بدون برادهبرداری) است. بهرهگیری از انواع فرایندها در سوراخکاری بستگی به کاربرد این دو فرایند دارد که در اینجا سوراخکاری با ابزار (مته) مد نظراست در پیرامون سوراخکاری با مته به استفاده از انواع آن میپردازیم و نحوه بهکارگیری آن را در ساخت و تولید مصنوعات فلزی در ادامه به توضیح بیشتر میپردازیم.
استاندارد عملکرد
پس از اتمام این واحد یادگیری هنرجویان قادر خواهند بود قطعات فلزی و غیرفلزی را بر اساس نقشه سوراخکاری کنند.
پیش نیاز و یادآوری
نقشهخوانی
خطکشی با ابزارهای (سوزن خطکش، سنبه نشان)
اندازهبرداری از روی نقشه کار و انتقال روی قطعهکار
سوراخکاری
به قطعاتی که در کارگاه میبینید دقت کنید. اکثر این قطعات دارای سوراخ هستند. سوراخها روی قطعات مختلف شکلهای متفاوتی دارند، که بهمنظور تأمین فضای مناسب برای استفاده از پیچ و مهره، میخ پرچ، پین یا عبور مایعات و گازها و... روی قطعات انجام میشوند. (شکل 39-2)
|
|
|
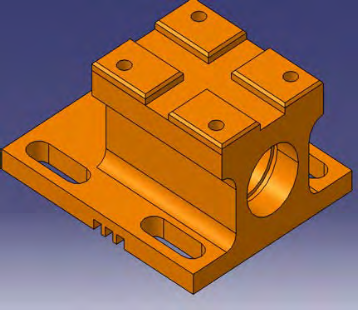
برای ایجاد سوراخ روی قطعهکار روشهای گوناگونی وجود دارد، اما اصلیترین آنها روش برادهبرداری است. ابزارهایی که در این روش استفاده میشوند، ابزارهای خاصی هستند که مهمترین آنها مته نام دارد.
«عمل ایجاد سوراخ روی قطعهکار به روش برادهبرداری با استفاده از مته، سوراخکاری نامیده میشود.»
گفتگو کنید (صفحهی 101 کتاب درسی)
ضمن تکمیل شکل درباره اهمیت انواع سوراخ در اشکال زیر با یکدیگر بحث کنید.
| تصویر | نقش سوراخ در قطعه |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
اهمیت مونتاژ و دمونتاژ در ایجاد مجموعهها
تعریف مونتاژ و دمونتاژ
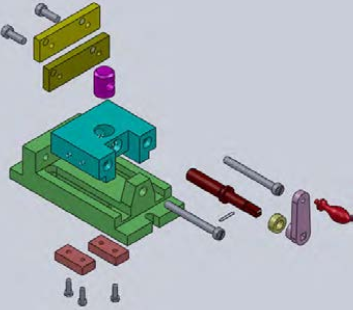
مونتاژ کردن: به هم پیوستن اجزا و قطعات یک مجموعه بهگونهای که وظیفه خود را بهخوبی انجام دهند.
دمونتاژ کردن: جداسازی اجزای یک مجموعه بدون آسیب دیدن قطعات بهگونهای که مسیر مونتاژ حفظ شود.
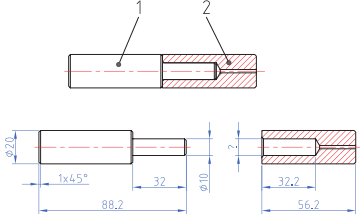
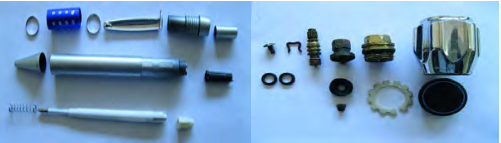
نقشه فنی مجموعه مونتاژ و دمونتاژ یک لولا را در (شکل 41-2) مشاهده میکنید. به نحوه مونتاژ دقت کنید، آیا اولویت برای ساخت هر قطعه وجود دارد؟ نظر خود را به هنرآموز محترم بیان کنید.
فکر کنید (صفحهی 102 کتاب درسی)
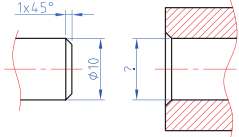
1- سوراخ قطعه شماره 2 (در شکل 41-2 و 42-2) چه اندازهای باید داشته باشد تا مونتاژ بهراحتی انجام گیرد؟
2- با توجه به شکل 43-2 یک مجموعه مشابه را دمونتاژ و مجدداً مونتاژ نماید.
|
|
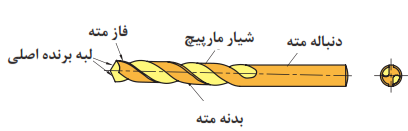
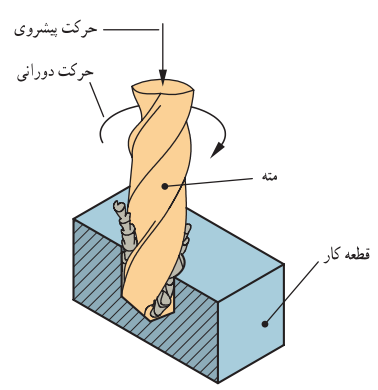
انجام فرایند سوراخکاری به این ترتیب است که قطعهکار بهطور ثابت نگهداشته میشود. (توسط گیره یا وسایل کمکی) و مته در حال دوران همراه با حرکت خطی به داخل قطعه کار نفوذ کرده و با جداکردن ماده به شکل براده، قطعهکار را سوراخ میکند. در سوراخکاری حرکت دورانی را حرکت برش و حرکت خطی را حرکت پیشروی مینامند (شکل 44-2). قسمتهای مختلف مته در شکل 45-2 نمایش داده شده است.
|
|
تحقیق (صفحهی 103 کتاب درسی)
وظیفه قسمتهای مختلف مته شکل 46-2 را در قسمتهای مشخص شده بنویسید؟
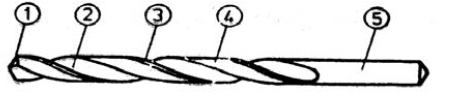
| 1 | 2 | 3 | 4 | 5 |
ترجمه کنید (صفحهی 103 کتاب درسی)
Drilling is a cutting process that uses a drill bit to cut a hole of circular cross-section in solid materials. The drill bit is a rotary cutting tool.
برداشت (صفحهی 103 کتاب درسی)
کدام گزینه اندازهگیری صحیح قطر مته را نشان میدهد؟
|
|
|
|
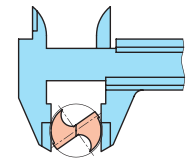
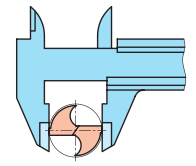
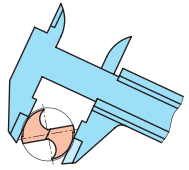
عوامل مؤثر در انتخاب مته:
برای مواد مختلف، ویژگیهای ساختمانی و جنس متهها متفاوت است.
برای فلزات تقسیمبندیهای زیر وجود دارد:
الف) تیپ H با زاویه رأس 80 درجه و زاویه مارپیچ 13-10 درجه برای فلزات سخت و شکننده مثل فولاد سخت و برنز
ب) تیپ N با زاویه رأس 118 درجه و زاویه مارپیچ 30-16 درجه برای فولاد و فولاد ریختگی
ج) تیپ W با زاویه رأس 140 درجه و زاویه مارپیچ 4-35 درجه برای فلزات نرم
همچنین متههای الماسه برای مواد مختلف ساخته شده است که میتواند با سرعتهای بالا عمل سوراخکاری را انجام دهد. مثل مته الماسه مخصوص شیشه، فولاد، چوب و...
پیش مته:
اگر اندازه قطر مته بزرگ باشد نمیتوان سوراخکاری را با یک مته و در یک مرحله انجام داد. بلکه باید بهکمک متههای کوچکتر و بهتدریج سوراخ را بهاندازه نهایی رساند. علت این است که با متههایی با قطر بزرگ طول لبه عرضی زیاد خواهد شد و چون این لبه زاویه مناسب برای برادهبرداری ندارد، احتمال انحراف و یا شکستن مته افزایش مییابد. به همین علت بهتر است در سوراخکاری با متههای بزرگ ابتدا قطعه را با متههای کوچکتر سوراخ کرده و سپس از مته اصلی استفاده کنید.
تحقیق (صفحهی 104 کتاب درسی)
با توجه به جنس مواد مندرج در جدول، ویژگیهای مته مناسب را در جدول بنویسید.
| جنس | تیپ | زاویه رأس مته | زاویه مارپیچ |
| آهن | |||
| مس | |||
| آلومینیوم | |||
| برنج | |||
| لاستیک | |||
| کاشی سرامیک |
تحقیق (صفحهی 104 کتاب درسی)
با گرفتن متههای مندرج در جدول زیر از انبار، قطر پیش متهها را بنویسید.
| قطر مته | 12 | 16 | 20 |
| قطر پیش مته |
متههای خزینه:
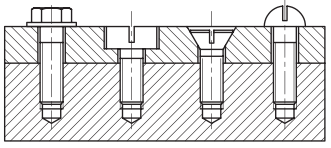
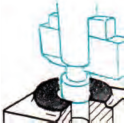
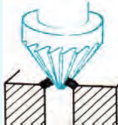
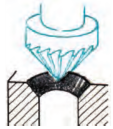
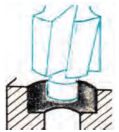
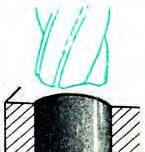
مته خزینه برای پلیسهگیری لبه سوراخها، پخ زدن سر سوراخ مهرهها، خزینهکاری محل قرار گرفتن سر پیچها استفاده میشود. طول این متهها نسبت به متههای مارپیچ کوتاهتر است. تعداد لبههای بُرندهی این متهها بیشتر از دو لبه است و زاویهی براده در آنها صفراست. (شکل 47-2)
فکر کنید (صفحهی 105 کتاب درسی)
کاربرد مته خزینههای جدول زیر را بنویسید؟
| تصویر |
|
|
|
|
|
| کاربرد | مسطح کردن سطوح اتکا |
انواع ماشین مته:
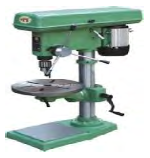
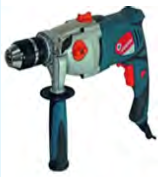
در زندگی روزمره بعضاً از دریل دستی برای سوراخکاری دیوارها و قطعات نیاز پیداکردهاید. این عمومیترین ابزار فلزکاری است.
| تصویر |
|
|
|
|
|
| نام | دریل رومیزی | دریل دستی برقی | دریل دستی شارژی | دریل دستی مکانیکی |
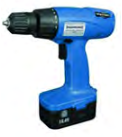
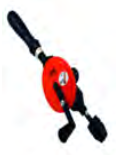
ترجمه کنید (صفحهی 105 کتاب درسی)
A countersink (symbol: ⌵) is a conical hole cut into a manufactured object، or the cutter used to cut such a hole
بستن قطعهکار:
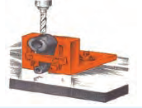
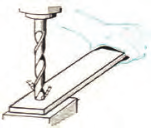
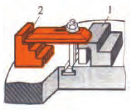
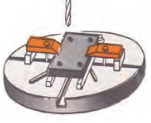
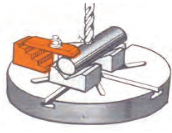
قطعهکار بایستی به نحو مطمئن بسته شود بهطوریکه در اثر فشار مته و نیروهای برشی قطعه از محل خود تکان نخورد حرکت قطعهکار موجب شکستن مته، پرتاب قطعه کار، پرتاب گیره و ایجاد حادثه برای شخص خواهد شد.
گفتگو کنید (صفحهی 106 کتاب درسی)
نحوه بستن قطعه کار در هریک از اشکال زیر را توضیح داده و روشهای نامطمئن را ذکر کنید.
|
|
گیره رومیزی وسیلهای مطمئن برای بستن قطعات کوچک و متوسط |
|
|
| نگهداری قطعات بلند (روش غیر ایمن) |
|
|
|
|
|
|
سرعت برش و تعداد دوران
هنگام سوراخکاری در اثر اصطکاک بین مته و قطعهکار حرارت بهوجود میآید. هر قدر حرکت دورانی مته بیشتر باشد، مقدار حرارت ایجادشده نیز بیشتر میشود. حد مقاومت مته در مقابل حرارت دمای مشخصی است. وقتی حرارت ایجادشده از آن حد بیشتر شود، مته سختی خود را از دست میدهد و نمیتواند به شکل مناسب برادهبرداری انجام دهد، در نتیجه سطح داخلی سوراخ ناصاف و اندازهی قطر سوراخ ایجادشده از اندازهی مورد نظر کوچکتر خواهد شد. حال اگر سرعت دوران مته کم باشد، حرارت ایجادشده نیز کم خواهد شد.
اما زمان سوراخکاری افزایش پیدا خواهد کرد که این امر برای تولید مقرون بهصرفه نیست. در نتیجه تعداد دوران باید طوری انتخاب شود که نه مته آسیب ببیند و نه زمان تولید خیلی افزایش یابد. برای انتخاب تعداد دوران مناسب ابتدا باید با مفهوم سرعت برش آشنا شوید.
سرعت برش
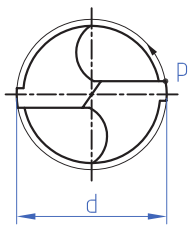
در ابزارهای دوّار مانند متهها سرعت برش همان سرعت محیطی است. مطابق شکل سرعت محیطی یعنی مسافتی که نقطهای مانند P روی محیط مته در مدت زمان یک دقیقه طی مینامند (شکل 49-2)
با توجه به این تعریف برای محاسبهی سرعت برش در مته از رابطهی زیر
$V=\frac{d\times \pi \times n}{1000}$
استفاده میشود که:
$V$ سرعت برش بر حسب ${m}/{\min }\;$
$d$ قطر مته بر حسب میلیمتر
$n$ تعداد دوران مته بر حسب ${U}/{\min }\;$ است.
سرعت برش با توجه به عواملی مانند جنس ابزار و جنس قطعهکار و استفاده از مایع خنککننده بهدست میآید. این سرعت برای جنسهای مختلف در جداول آماده است.
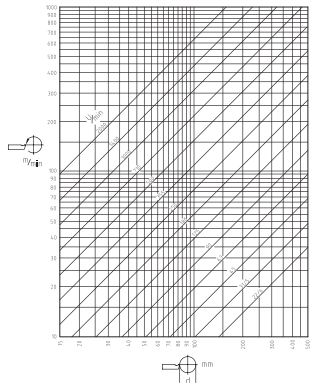
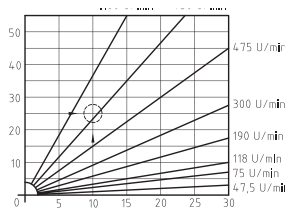
برای سهولت انجام کار میتوان از نمودارهای زیر هم تعداد دور لازم را مشخص نمود. (شکل 50-2) و (شکل 51-2)
|
|
تعیین تعداد دوران
حال با توجه به مفهوم سرعت برش میتوان تعداد دوران مناسب را مشخص کرد. برای این کار باید ابتدا با توجه به جنس قطعهکار و ابزار مقدار سرعت برش مناسب را از جداول استاندارد معلوم کرد. سپس به دو روش میتوان تعداد دوران مته را تعیین کرد.
روش محاسبه: در این حالت با مشخص بودن قطر مته و مقدار سرعت برش میتوان این دو مقدار را در رابطهی سرعت برش قرار داد و تعداد دوران را مشخص کرد.
مثال: اگر برای سوراخ کردن قطعهکاری از جنس چدن خاکستری، متهای از جنس HSS و به قطر $10mm$ انتخاب شود، تعداد دوران مناسب را محاسبه کنید.
$\begin{align}
& V=\frac{d\times \pi \times n}{1000} \\
& n=\frac{V\times 1000}{d\times \pi }=\frac{25\times 1000}{10\times 314}\simeq 795/7{U}/{\min }\; \\
\end{align}$
با توجه به نمودار 51-2 سرعت برش $25{m}/{\min }\;$ انتخاب میشود. حال با توجه به تعداد دوران قابل تنظیم ماشین مته نزدیکترین دور نسبت به عدد بهدست آمده انتخاب میشود.
تحقیق (صفحهی 108 کتاب درسی)
تعداد دور مناسب برای مته به قطر 10 برای فلزات زیر را تعیین کرده و در جدول ثبت کنید.
| جنس | تعداد دور (n) محاسبه شده | تعداد دور قابل تنظیم |
| آهن | ||
| مس | ||
| آلومینیوم | ||
| چدن خاکستری | 795/7 | 750 |
مراحل انجام سوراخکاری
1- نقشهخوانی
2- تمیز کردن سطح قطعات
3- کنترل صافی قطعات
4- کنترل خطوط متقاطع
5- سنبه نشان دادن
6- بستن قطعهکار
7- سوراخکاری
نقشهخوانی
نقشهی زیر را بررسی نموده و سپس گزینه صحیح در هر یک از مدلها را انتخاب کنید.
| d | c | b | a | نمایش مسیر برش | تصویر مجسم |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|


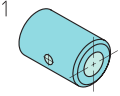


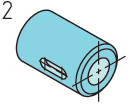


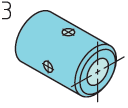


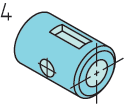
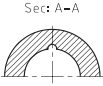
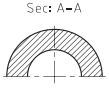
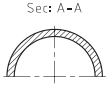
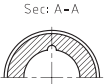
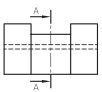
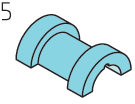


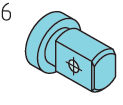


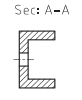
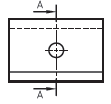
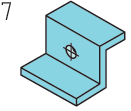
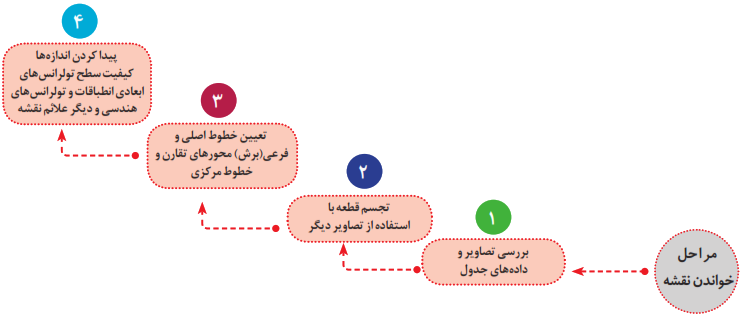
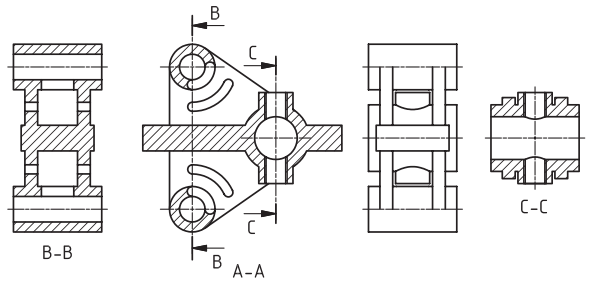
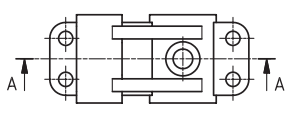
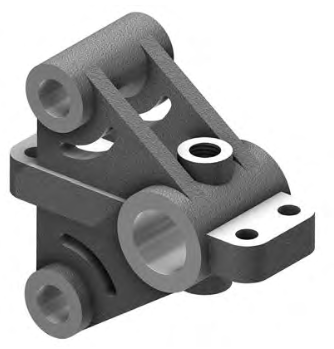
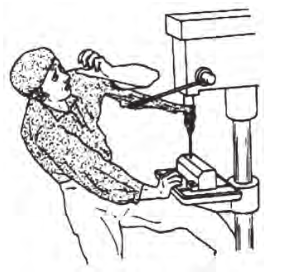
نقشهخوانی در واقع تکنیکی است که توسط آن سازنده با تشخیص مشخصات فیزیکی، هندسی و ابعادی قطعه و همچنین علائم استاندارد روی نقشه بتواند محتوای طرح رادرک کند تا پس از تحلیل و تفسیر آن، وارد پروسه ساخت گردد. (شکل 52-2)
ارزشیابی تکوینی
پس از انجام فعالیتهای کارگاهی به سؤالات هنرآموز خود پاسخ دهید.
فعالیت کارگاهی: سوراخ کاری تسمه و لوله (صفحهی 113 کتاب درسی)
1- اگر تعداد دور محاسبه شده دو برابر شود چه پیامدهایی خواهد داشت؟
2- اگر تعداد دور محاسبه شده نصف شود چه پیامدهایی خواهد داشت؟
قطعات A1 و C3 را براساس نقشه شماره 5 خطکشی نموده و سنبه نشان زده و پس از کنترل توسط هنرآموز محترم و زیر نظر ایشان ضمن رعایت نکات فنی و اصول ایمنی و توصیههای بیان شده سوراخکاری کنید. (شکل 54-2)
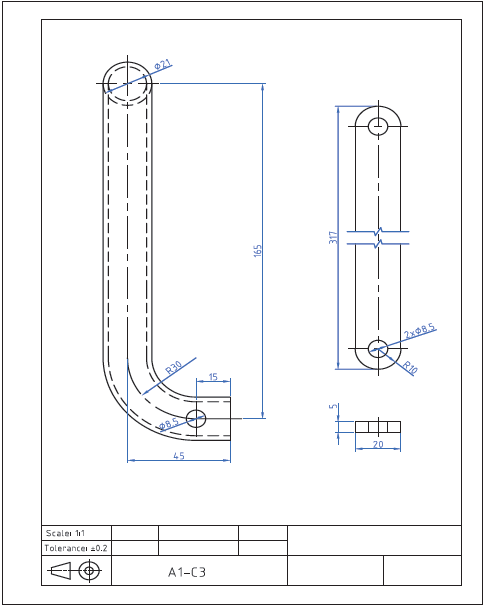
هدف: سوراخکاری قطعات C3 و A1 از مجموعه مکانیزم تخت بیمارستانی
مشخصات قطعهکار: محافظ کنار تخت A1 - رابط قسمت شکن و مکانیزم بالابر C3
جنس: فولاد 37st
ابعاد: خروجی قسمت سوهانکاری
تعداد: محافظ کنار تخت A1 دو عدد - رابط قسمت شکن و مکانیزم بالابر C3 یک عدد
تولرانس: $\pm 0/2$ میلیمتر
وسایل و ابزارهای مورد نیاز:
مته $\emptyset 8/5$ با جنس HSS - سوزن خطکش پایهدار - میز کار - ماشین مته رومیزی یا ستونی به همراه متعلقات - گیره موازی - زیرکاری مناسب - کولیس ورنیه 0/05 - سوهان متوسط - لب گیره مناسب - وسایل تمیز کردن - وسایل روغنکاری - سنبه نشان - چکش فلزی
فعالیت کارگاهی: سوراخکاری قوطی (پروفیل) (صفحهی 114 کتاب درسی)
در این فعالیت کارگاهی چگونه میتوان زمان انجام کار را کاهش داد؟
قطعات B2 پایه جلو و B2 پایه عقب را براساس نقشه شماره 6 خطکشی نموده و سنبه نشان زده و پس از کنترل توسط هنرآموز محترم و زیر نظر ایشان ضمن رعایت نکات فنی و اصول ایمنی و توصیههای بیان شده سوراخکاری کنید. (شکل 55-2)
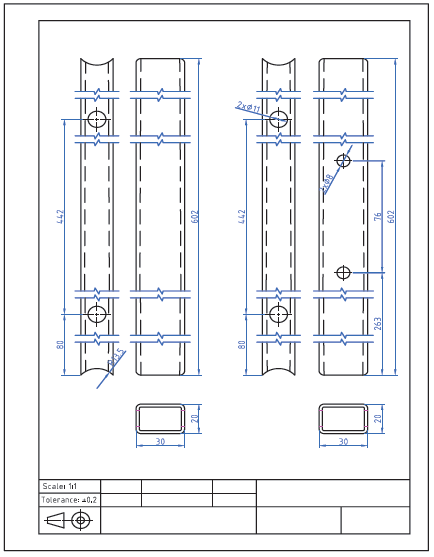
هدف: سوراخکاری قطعات پایه ${{B}_{2}}$ پایه جلو و ${{B}_{2}}$ پایه عقب از مجموعه مکانیزم تخت بیمارستانی
مشخصات قطعهکار: پایه جلو B2 - پایه عقب B2
جنس: فولاد 37st
ابعاد: خروجی قسمت سوهانکاری
تعداد: یک عدد از هر کدام
تولرانس: $\pm 0/2$ میلیمتر
وسایل و ابزارهای مورد نیاز:
مته $\emptyset 8/5$ با جنس HSS - سوزن خطکش پایهدار - میز کار - ماشین مته رومیزی یا ستونی به همراه متعلقات - گیره موازی - زیرکاری مناسب - کولیس ورنیه 0/05 - سوهان متوسط - لب گیره مناسب - وسایل تمیز کردن - وسایل روغنکاری - سنبه نشان - چکش فلزی
فعالیت کارگاهی: سوراخ کاری قوطی (پروفیل) (صفحهی 115 کتاب درسی)
قطعات D2 جلو و D3 و D4 و D5 را بر اساس نقشه شماره 7 خطکشی نموده و سنبه نشان زده و پس از کنترل توسط هنرآموز محترم و زیر نظر ایشان ضمن رعایت نکات فنی و اصول ایمنی و توصیههای بیان شده سوراخکاری کنید. (شکل 56-2)
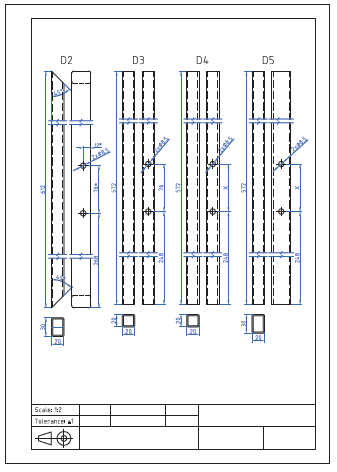
هدف: سوراخکاری قطعات D2 جلو و D3 و D4 و D5 از مجموعه چارچوب اصلی تخت بیمارستانی
مشخصات قطعهکار: D2 قوطی ساخته شده در قسمت سوهانکاری- D3 قوطی ساخته شده در قسمت سوهانکاری- D4 قوطی ساخته شده در قسمت سوهانکاری- D5 قوطی ساخته شده در قسمت سوهانکاری
جنس: فولاد 37st
ابعاد: خروجی قسمت سوهانکاری
تعداد: از هر کدام یک عدد
تولرانس: $\pm 0/2$ میلیمتر
وسایل و ابزارهای مورد نیاز:
مته $\emptyset 8/5$ با جنس HSS - سوزن خطکش پایهدار - میز کار - ماشین مته رومیزی یا ستونی به همراه متعلقات - گیره موازی - زیرکاری مناسب - کولیس ورنیه 0/05 - سوهان متوسط - لب گیره مناسب - وسایل تمیز کردن - وسایل روغنکاری - سنبه نشان - چکش فلزی
فعالیت کارگاهی: سوراخکاری تسمه و لوله و نشبی و ناودانی (صفحهی 116 کتاب درسی)
قطعات D6 و D7 و D10 و E13 را بر اساس نقشه شماره 8 خطکشی نموده و سنبه نشان زده و پس از کنترل توسط هنرآموز محترم و زیر نظر ایشان ضمن رعایت نکات فنی و اصول ایمنی و توصیههای بیان شده سوراخکاری کنید. (شکل 57-2)
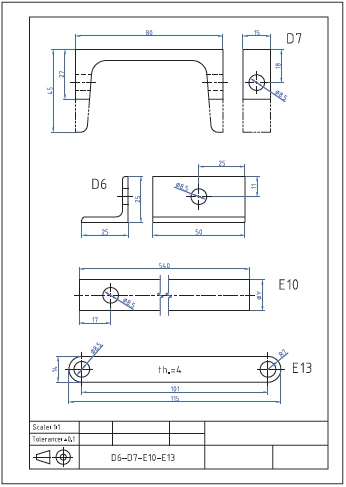
هدف: سوراخکاری قطعات E13 و E10 و D7 و D6 از مجموعه مکانیزم تخت بیمارستانی
مشخصات قطعهکار: D6 نبشی ساخته شده در قسمت سوهانکاری - D7 ناودانی ساخته شده در قسمت سوهانکاری - E10 لوله ساخته شده در قسمت سوهانکاری - E13 تسمه ساخته شده در قسمت سوهانکاری
جنس: فولاد $st37$
ابعاد: خروجی قسمت سوهانکاری
تعداد: D6 چهار عدد - D7 دو عدد -E10 یک عدد- E13 چهار عدد
تولرانس: $\pm 0/2$ میلیمتر
وسایل و ابزارهای مورد نیاز:
مته $\emptyset 8/5$ با جنس HSS - سوزن خطکش پایهدار - میز کار - ماشین مته رومیزی یا ستونی به همراه متعلقات - گیره موازی - زیرکاری مناسب - کولیس ورنیه 0/05 - سوهان متوسط - لب گیره مناسب - وسایل تمیز کردن - وسایل روغنکاری - سنبه نشان - چکش فلزی
فعالیت کارگاهی: سوراخ کاری ورق (صفحهی 117 کتاب درسی)
قطعات E4 و E6 را بر اساس نقشه شماره 9 خطکشی نموده و سنبه نشان زده و پس از کنترل توسط هنرآموز محترم و زیر نظر ایشان ضمن رعایت نکات فنی و اصول ایمنی و توصیههای بیان شده سوراخکاری کنید. (شکل 58-2)
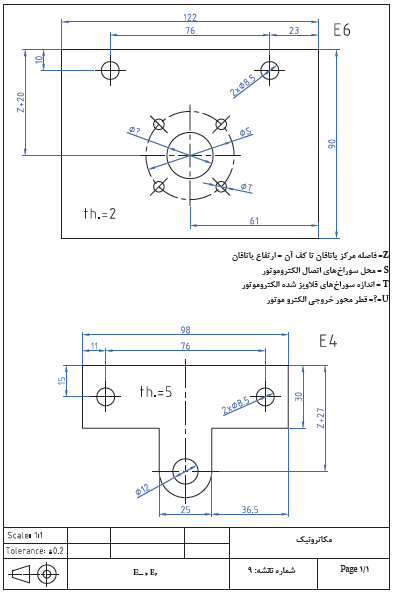
سوراخهای به قطر 4 و 10 محل نصب الکتروموتور میباشد. لذا با توجه به الکتروموتور موجود ابعاد محل نصب تصحیح و سپس اقدام به سوراخکاری شود.
هدف: سوراخکاری قطعات مکانیزم بالابر E4 و E6 از مجموعه مکانیزم تخت بیمارستانی
مشخصات قطعهکار: نگهدارنده الکتروموتور E6 - یاتاقان اهرم دستی E4
جنس: فولاد 37st
ابعاد: خروجی قسمت سوهانکاری
تعداد: یک عدد از هر کدام
تولرانس: $\pm 0/2$ میلیمتر
وسایل و ابزارهای مورد نیاز:
1- مته $\emptyset 3/5 , 8/5$ با جنس HSS - سوزن خطکش پایهدار - میز کار - ماشین مته رومیزی یا ستونی به همراه متعلقات - گیره موازی - زیرکاری مناسب - کولیس ورنیه 0/05 - سوهان متوسط - لب گیره مناسب - وسایل تمیز کردن - وسایل روغنکاری - سنبه نشان - چکش فلزی